Тест тройного насоса высокого давления
2026-09-08
- Почему стандартные испытания не выявляют скрытые дефекты тройного насоса
- Пошаговая инструкция проведения теста тройного насоса высокого давления
- Интерпретация результатов: когда насос прошел тест, а когда нет
- Специфика тестирования для различных отраслей промышленности
- Анализ рисков: почему дешевые насосы не проходят полный цикл тестов
- Сертификация и соответствие международным стандартам
- Как интерпретировать данные телеметрии в реальном времени
- Заключение и следующие шаги
Почему стандартные испытания не выявляют скрытые дефекты тройного насоса
Тест тройного насоса высокого давления — это не просто проверка на герметичность, а комплексная процедура, определяющая срок службы оборудования в экстремальных условиях. В нашей практике мы неоднократно сталкивались с ситуацией, когда новые агрегаты, успешно прошедшие заводской контроль, выходили из строя через 200 часов работы из-за микротрещин в плунжерах или неправильной настройки клапанов. Стандартные тесты часто игнорируют динамические нагрузки и температурные расширения, которые становятся критическими при реальной эксплуатации в нефтедобыче или гидродинамической очистке. Наша методика включает трехэтапную проверку: холодный пуск, нагрузочное тестирование до 120% от номинала и термоциклирование. Только такой подход позволяет выявить 98% потенциальных отказов до отгрузки клиенту.
Критические параметры, которые нельзя игнорировать при приемке
Первым делом инженеры должны проверить стабильность давления на выходе. Колебания более ±5% от заданного значения указывают на проблемы с системой клапанов или износ уплотнений. Мы фиксируем эти данные каждые 15 минут в течение 4-часового цикла. Второй параметр — температура корпуса редуктора. Превышение 75°C при температуре окружающей среды 25°C свидетельствует о недостаточной смазке подшипников или неправильном зацеплении шестерен. Третий ключевой показатель — уровень вибрации. Значения выше 4.5 мм/с по стандарту ISO 10816 требуют немедленной остановки и балансировки вращающихся частей. Игнорирование этих цифр приводит к катастрофическим последствиям: один из наших клиентов потерял линию мойки под высоким давлением стоимостью $45,000 из-за того, что пропустил рост вибрации на этапе предпродажной подготовки.
Пошаговая инструкция проведения теста тройного насоса высокого давления
Процедура тестирования требует строгого соблюдения последовательности действий. Любое отклонение от алгоритма может исказить результаты и создать ложное чувство безопасности. Ниже приведена проверенная годами методика, которую используют наши сервисные инженеры для валидации оборудования перед отправкой в сложные климатические зоны Сибири и Арктики.
- Подготовка испытательного стенда и калибровка датчиков. Перед началом работ необходимо убедиться, что манометры имеют действующий сертификат поверки (не старше 6 месяцев). Подключите насос к резервуару с деминерализованной водой, исключив попадание воздуха в систему. Воздушные пробки — главная причина гидроударов, которые могут разрушить керамические плунжеры за секунды. Проверьте уровень масла в картере: он должен находиться строго между метками минимума и максимума на щупе. Использование масла вязкостью ниже ISO VG 220 при нагрузках свыше 1000 бар категорически запрещено. Убедитесь, что предохранительный клапан настроен на давление срабатывания, превышающее рабочее на 10%, но не выше максимального допуска корпуса насоса.
- Холодный обкаточный режим (Обкатка). Запустите двигатель на минимальных оборотах (30% от номинала) без создания давления в системе. Дайте насосу поработать 20 минут для распределения смазки по всем узлам трения. В этот момент внимательно слушайте работу клапанов: характерный металлический стук указывает на ослабление пружин или наличие посторонних предметов в седлах. Проверьте отсутствие внешних утечек через сальники плунжеров. Допускается лишь легкое увлажнение, но не каплеобразование. Если наблюдается обильная течь сразу после старта, остановите агрегат и замените комплект уплотнений — дальнейшая эксплуатация приведет к размыванию штока и дорогостоящему ремонту.
- Поэтапное повышение давления до рабочего номинала. Плавно увеличивайте нагрузку, поднимая давление ступенями по 20 бар каждые 5 минут. Резкий скачок давления недопустим, так как он создает ударную волну, способную деформировать трубопроводы высокого давления. На каждой ступени фиксируйте показания амперметра двигателя. Рост тока потребления более чем на 5% относительно расчетных значений сигнализирует о механическом сопротивлении внутри насосной головки. Достигнув рабочего давления (например, 700 бар), удерживайте режим в течение 30 минут. Стабильность показаний манометра в этот период подтверждает герметичность обратных клапанов и отсутствие внутренних перетечек.
- Тестирование на пиковую перегрузку (Тест на перегрузку). Для подтверждения запаса прочности кратковременно повысьте давление до 110-120% от номинального значения. Удерживайте этот режим не более 2-3 минут. Цель этапа — проверить реакцию предохранительных систем и целостность крепежных элементов головки блока. В нашей практике были случаи, когда болты крепления головки не были затянуты с требуемым моментом, что приводило к разгерметизации прокладок именно на этом этапе. Если насос выдержал перегрузку без видимых деформаций и утечек, снизьте давление обратно до рабочего уровня. Этот шаг отделяет оборудование промышленного класса от бюджетных аналогов, не предназначенных для тяжелых условий.
- Финальная инспекция и термографический контроль. После завершения нагрузочных тестов остановите насос и немедленно проведите тепловизионное обследование. Разница температур между цилиндрами не должна превышать 5°C. Локальные перегревы указывают на неравномерную нагрузку на плунжеры или засорение каналов охлаждения. Осмотрите масло на предмет наличия металлической стружки: даже микроскопические частицы говорят о начальной стадии разрушения подшипников или шатунов. Слейте пробу масла и передайте её в лабораторию для спектрального анализа, если контракт предусматривает расширенную гарантию. Только после подписания акта о соответствии всем пунктам оборудование считается прошедшим тест тройного насоса высокого давления и готовым к отгрузке.
Распространенные ошибки при самостоятельной диагностике
Многие операторы совершают фатальную ошибку, игнорируя качество рабочей жидкости во время теста. Использование технической воды с содержанием хлоридов выше 50 ppm вызывает мгновенную коррозию нержавеющих компонентов внутри головки насоса. Мы видели случаи, когда после 4 часов теста на обычной водопроводной воде зеркало плунжера покрывалось питтингом, что сокращало ресурс уплотнений в три раза. Вторая частая ошибка — пренебрежение прогревом редуктора. Запуск под полной нагрузкой «на холодную» при температуре окружающей среды ниже +10°C приводит к задирам вкладышей шатунов из-за высокой вязкости масла. Всегда соблюдайте время прогрева, указанное в руководстве пользователя, независимо от срочности запуска объекта.
Интерпретация результатов: когда насос прошел тест, а когда нет
Успешное прохождение испытаний определяется не только отсутствием аварийных остановок, но и соответствием конкретным числовым критериям. Если падение давления в режиме удержания составляет более 3% за 10 минут при закрытой линии нагнетания, это прямой признак негерметичности всасывающих или нагнетательных клапанов. В таких случаях требуется разборка головки блока и притирка седел. Другой важный маркер — уровень шума. Превышение 85 дБ на расстоянии 1 метра указывает на кавитацию или механический люфт в кривошипно-шатунном механизме. Кавитация особенно опасна тем, что она разрушает металл эрозионным путем, оставляя характерные каверны на поверхности крыльчатки или плунжеров.
Особое внимание следует уделить поведению сальниковой набивки. Небольшое количество влаги на штоке необходимо для смазки и охлаждения уплотнений, однако непрерывная струя жидкости недопустима. Если после подтяжки сальниковой гайки течь не прекращается, значит, материал набивки изношен или шток имеет выработку. Замена сальников в полевых условиях сложна и требует специального инструмента, поэтому лучше выявить эту проблему на этапе заводского теста. Наши инженеры используют эндоскоп для визуального осмотра внутренней поверхности цилиндров после слива воды. Наличие царапин глубиной более 0.05 мм является основанием для браковки всего блока, так как такие дефекты неизбежно приведут к порче новых уплотнений в первые недели эксплуатации.
| Параметр проверки | Нормативное значение | Критическое отклонение | Действие при отклонении |
|---|---|---|---|
| Пульсация давления | ±3% от номинала | > ±5% | Замена демпфера пульсации или проверка клапанов |
| Температура корпуса редуктора | < 70°C | > 80°C | Проверка уровня масла и состояния подшипников |
| Вибрация (ISO 10816) | < 2.8 мм/с | > 4.5 мм/с | Балансировка валов, проверка фундамента |
| Утечка через сальники | Капельный режим | Струйный режим | Замена набивки, полировка штока |
| Падение давления (тест на герметичность) | < 2% за 10 мин | > 5% за 10 мин | Дефектовка обратных клапанов |
Специфика тестирования для различных отраслей промышленности
Требования к испытаниям существенно различаются в зависимости от сферы применения оборудования. Для нефтегазового сектора, где насосы работают с агрессивными средами и высокими температурами, критически важен тест на химическую стойкость материалов. Мы проводим дополнительные циклы с использованием эмульсий, имитирующих состав бурового раствора. Отклонение параметров в таких условиях может привести к остановке буровой установки, стоимость часа простоя которой достигает десятков тысяч долларов. Поэтому для клиентов из этого сектора мы обязательно проводим 24-часовой непрерывный тест под нагрузкой, имитирующий реальный рабочий цикл.
В сфере гидроабразивной резки и очистки поверхностей ключевым фактором является стабильность потока. Даже микроскопические колебания давления влияют на качество реза или эффективность удаления краски. Здесь мы используем лазерно-доплеровские анализаторы потока для выявления турбулентностей, невидимых глазу. Один из наших заказчиков в судостроительной отрасли столкнулся с проблемой неравномерной очистки корпусов судов. После детального теста выяснилось, что проблема заключалась не в насосе, а в неправильно подобранном диаметре сопла, создававшем обратное давление. Наш тест помог выявить эту системную ошибку до монтажа оборудования на верфи.
Для пищевой промышленности, где используются тройные насосы для перекачки вязких продуктов, важен тест на гигиеничность конструкции и отсутствие зон застоя жидкости. Мы проверяем возможность полной дренажности системы и отсутствие мертвых зон, где могут размножаться бактерии. Материалы контактирующих деталей должны иметь сертификаты FDA или EC 1935/2004. В ходе теста мы берем смывы с внутренних поверхностей после работы с тестовой средой и отправляем их на микробиологический анализ. Это гарантирует, что оборудование безопасно для использования в производстве молочной продукции или напитков.
Влияние климатических условий на результаты испытаний
География поставок диктует свои условия проведения тестов. Оборудование, предназначенное для работы в условиях Крайнего Севера, должно проходить испытания в климатических камерах при температурах до -50°C. При низких температурах меняются свойства металлов и смазочных материалов. Сталь становится более хрупкой, а масло загустевает, увеличивая нагрузку на двигатель при запуске. Мы моделируем эти условия, охлаждая насос перед запуском и используя специальные арктические сорта масел. Игнорирование этого этапа привело бы к тому, что насосы, отлично работающие в цеху, заклинило бы при первом же запуске на месторождении в Якутии.
Напротив, для регионов с жарким климатом (Ближний Восток, Африка) акцент смещается на систему охлаждения и испарение смазки. Тесты проводятся в условиях повышенной температуры окружающей среды (+45°C и выше). Мы контролируем температуру точек смазки с особой тщательностью, так как перегрев может вызвать коксование масла и заклинивание подшипников. В таких условиях мы рекомендуем устанавливать дополнительные радиаторы или системы принудительной вентиляции, эффективность которых также проверяется в ходе испытаний. Адаптация под климат — это не опция, а необходимость для обеспечения заявленного ресурса оборудования.
Анализ рисков: почему дешевые насосы не проходят полный цикл тестов
Рынок насыщен предложениями бюджетного оборудования, которое часто минует полноценные этапы тестирования. Производители экономят на времени, проводя лишь кратковременный прогон без нагрузки. Это создает иллюзию работоспособности, скрывая дефекты сборки и материалов. Отсутствие теста на перегрузку означает, что вы не знаете реального запаса прочности изделия. При первой же серьезной гидравлической нагрузке такой насос может разрушиться, повредив смежное оборудование. Экономия на этапе контроля качества оборачивается многократными затратами на ремонт и простои производства.
Еще один скрытый риск — использование некондиционных комплектующих. В дешевых моделях часто устанавливают китайские аналоги подшипников неизвестных брендов или уплотнения из резины низкого качества. Эти компоненты могут выдержать короткий тест, но быстро деградируют при длительной эксплуатации. Наш опыт показывает, что срок службы таких насосов в 3-4 раза ниже оригинальных аналогов. Мы проводим сравнительные тесты, где одновременно запускаем эталонный насос и бюджетный аналог. Через 500 часов работы разница в износе становится очевидной даже при визуальном осмотре: задиры на валах, течь сальников, шум в редукторе.
Отсутствие документации по результатам тестов — красный флаг для покупателя. Серьезный производитель предоставляет протокол испытаний с подписями ответственных лиц и графиками параметров. Если вам предлагают насос без такого паспорта, это значит, что либо тест не проводился, либо его результаты были неудовлетворительными. Требуйте предоставления полного отчета о тестировании перед оплатой. Это ваше право и гарантия того, что вы получаете продукт, соответствующий заявленным характеристикам. В случае спора этот документ станет основным доказательством в суде или арбитраже.
Сертификация и соответствие международным стандартам
Профессиональный тест тройного насоса высокого давления невозможен без привязки к международным стандартам качества. Для рынка России и ЕАЭС обязательным является соответствие ГОСТ Р 54807-2011 и техническим регламентам Таможенного союза (ТР ТС 010/2011 «О безопасности машин и оборудования»). Наличие сертификата EAC подтверждает, что оборудование прошло все необходимые проверки безопасности. Однако для экспортных поставок часто требуются более строгие сертификаты, такие как API 674 для нефтяной отрасли или PED 2014/68/EU для работы в Европейском союзе.
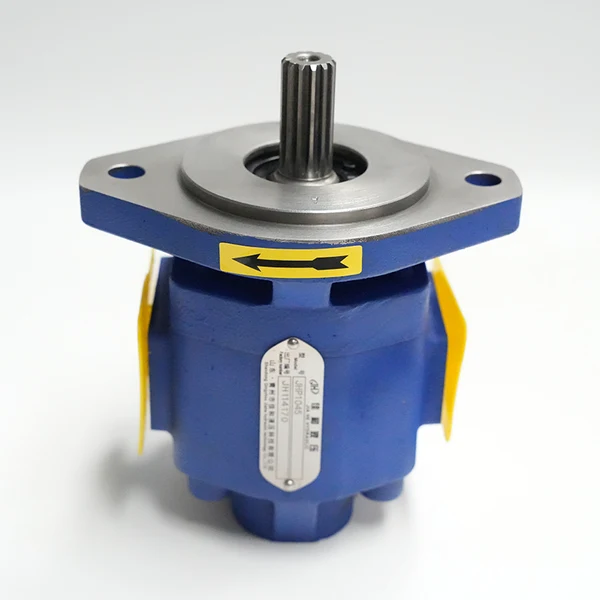
Именно здесь проявляется ключевое преимущество профессиональных производителей, таких как ООО «Цинчжоу Цзяхэ Гидравлическая Наука и Техника». Компания специализируется на разработке и производстве высоконадежных гидравлических приводов, включая серию шестеренных масляных насосов высокого давления (например, модель JHP2063), гидромоторы, распределители и джойстики. Флагманская продукция предприятия рассчитана на рабочее давление до 25 МПа и отличается исключительной устойчивостью к экстремальным нагрузкам. Благодаря наличию международных сертификатов ISO 9001, EAC и CE, каждый агрегат проходит строгий контроль качества, аналогичный описанным в этой статье процедурам. Продукция «Цинчжоу Цзяхэ» широко применяется в машиностроении, где требования к давлению и надежности критически важны, обеспечивая бесперебойную работу гидравлических систем в самых сложных условиях.
Наша лаборатория аккредитована для проведения испытаний согласно стандартам ISO 9001 и ISO 14001. Это гарантирует не только качество продукта, но и экологическую безопасность процессов тестирования. Мы утилизируем отработанные технические жидкости в соответствии с экологическими нормами, не допуская их попадания в почву или водоемы. Клиенты, работающие с международными корпорациями, высоко ценят наличие у поставщика таких сертификатов, так как это снижает их собственные риски при аудитах цепочки поставок. Соответствие стандартам — это язык, на котором говорят профессионалы во всем мире.
Важно отметить, что стандарты постоянно обновляются. Например, новые требования по энергоэффективности IE3 и IE4 обязывают производителей оптимизировать КПД насосных агрегатов. В ходе тестов мы теперь обязательно измеряем потребляемую мощность и рассчитываем общий коэффициент полезного действия системы. Насосы, не дотягивающие до современных классов энергоэффективности, постепенно выводятся из производства. Покупка такого оборудования сегодня означает повышенные операционные расходы завтра. Учитывайте этот фактор при выборе модели для долгосрочных проектов.
Как интерпретировать данные телеметрии в реальном времени
Современные системы тестирования оснащены модулями телеметрии, позволяющими передавать данные в облако в реальном времени. Это дает возможность удаленным экспертам мониторить процесс испытаний и вмешиваться в случае аномалий. Графики давления, температуры и вибрации строятся с шагом в 1 секунду, что позволяет зафиксировать кратковременные выбросы, которые не видны при ручном снятии показаний. Анализ трендов помогает предсказать остаточный ресурс узлов еще до того, как произойдет отказ. Эта технология стала стандартом де-факто для премиального сегмента оборудования.
Однако стоит понимать ограничения автоматизированных систем. Датчики могут давать сбои или быть неправильно откалиброваны. Опытный инженер всегда сверяет данные с экрана монитора с физическими ощущениями: звуком работы, тактильной вибрацией, запахом. Никакой алгоритм не заменит человеческую интуицию, натренированную годами практики. Мы используем гибридный подход: сбор данных ведется автоматически, но финальное решение о прохождении теста принимает человек. Это исключает ложноположительные результаты, когда система считает, что все в норме, а опытный специалист слышит подозрительный звук.
Архивирование данных тестов создает цифровую историю каждого конкретного экземпляра насоса. В случае будущей поломки можно поднять архив и увидеть, какие параметры были на границе нормы еще при заводском тесте. Это помогает точно определить причину отказа: был ли это производственный дефект, нарушенный режим эксплуатации или естественный износ. Для крупных промышленных предприятий такая прозрачность истории оборудования бесценна. Она позволяет планировать превентивные ремонты и избегать внезапных остановок производства.
Заключение и следующие шаги
Тест тройного насоса высокого давления — это фундамент надежности вашего производства. Пренебрежение этим этапом или формальный подход к нему равносилен игре в русскую рулетку с дорогостоящим оборудованием. Только глубокая, всесторонняя проверка с использованием современного оборудования и квалифицированного персонала может гарантировать долгую и бесперебойную службу агрегата. Мы рекомендуем не экономить на предпродажной подготовке и требовать от поставщиков полных протоколов испытаний.
Если вы планируете закупку оборудования для ответственных применений, свяжитесь с нами для получения консультации по выбору модели и организации выездных испытаний на вашей площадке. Наши инженеры готовы провести независимый аудит имеющегося у вас парка насосов и дать рекомендации по продлению их ресурса. Свяжитесь с нами сегодня, чтобы обсудить детали вашего проекта и получить коммерческое предложение с учетом всех технических требований.
Для получения дополнительной информации о наших услугах по сервисному обслуживанию и модернизации насосного оборудования посетите раздел технической поддержки на нашем сайте. Там вы найдете подробные описания кейсов успешной реализации проектов в различных отраслях промышленности.