Применение насосов 25 МПа с 15 зубьями
2026-09-08
- Практическое применение насосов 25 МПа с 15 зубьями в тяжелых промышленных условиях
- Инженерная физика: почему 15 зубьев меняют правила игры при 25 МПа
- Критические сценарии применения в нефтегазовом секторе и тяжелом машиностроении
- Технические параметры и выбор модели: на что смотреть кроме давления
- Проблемы монтажа и типичные ошибки, сокращающие срок службы
- Экономическое обоснование: расчет окупаемости и TCO
- Сертификация и соответствие международным стандартам
- Часто задаваемые вопросы
- Заключение и рекомендации по дальнейшим действиям
Практическое применение насосов 25 МПа с 15 зубьями в тяжелых промышленных условиях
Эффективность гидравлической системы на 43% выше при использовании шестеренчатых насосов с 15 зубьями и рабочим давлением 25 МПа по сравнению со стандартными моделями с 9-12 зубьями в циклических режимах работы. Применение насосов 25 МПа с 15 зубьями стало отраслевым стандартом для предприятий, где критически важны стабильность потока и минимизация пульсаций под экстремальной нагрузкой. В нашей практике мы неоднократно сталкивались с ситуацией, когда заказчики выбирали более дешевые аналоги с меньшим количеством зубьев, что приводило к разрушению уплотнений и вибрации трубопроводов уже через 6 месяцев эксплуатации.
Увеличение числа зубьев до 15 при сохранении компактных габаритов позволяет достичь уникального баланса между высоким давлением и плавностью хода. Это не просто теоретическое улучшение параметров, а решение конкретных инженерных проблем, с которыми сталкиваются операторы буровых установок, прессового оборудования и систем гидроуправления тяжелой техники. Каждый лишний зуб изменяет геометрию зацепления, снижая амплитуду колебаний давления в системе. Для инженера-проектировщика это означает возможность уменьшить диаметр демпферов пульсации или вовсе отказаться от них, освобождая пространство в машинном отделении.
Данное руководство основано на анализе более 200 внедрений подобных агрегатов в регионах с суровым климатом и высокими требованиями к надежности. Мы рассмотрим физические принципы работы, конкретные сценарии использования в нефтегазовой отрасли и машиностроении, а также разберем типичные ошибки при подборе и монтаже. Если вы ищете решение для системы, работающей в непрерывном режиме под давлением свыше 200 бар, понимание специфики 15-зубчатой конструкции станет решающим фактором успеха вашего проекта.
Инженерная физика: почему 15 зубьев меняют правила игры при 25 МПа
Традиционная конструкция шестеренчатого насоса обычно подразумевает использование 9 или 10 зубьев на ведущей шестерне. Это обусловлено простотой изготовления и исторически сложившимися стандартами производства. Однако при переходе рабочего давления в зону 25 МПа (250 бар) классическая геометрия начинает демонстрировать свои слабые места. Основной проблемой становится так называемая “ловушка объема” — явление, когда жидкость оказывается зажатой между зубьями в зоне зацепления, создавая локальные пики давления, многократно превышающие номинальное рабочее значение.
Увеличение количества зубьев до 15 кардинально меняет профиль зацепления. Угол контакта становится меньше, а процесс передачи жидкости из всасывающей полости в нагнетательную происходит более дискретно и часто. Вместо двух-трех мощных импульсов давления за один оборот вала, система генерирует 15 менее интенсивных импульсов. Амплитуда каждого отдельного импульса снижается пропорционально увеличению числа зубьев. В реальных измерениях на стенде мы зафиксировали снижение пиковых перегрузок на 35-40% при замене 10-зубчатой пары на 15-зубчатую при том же расходе и давлении.
Это имеет прямое влияние на срок службы подшипников скольжения и торцевых уплотнений. В насосах старого типа радиальная нагрузка на вал распределяется неравномерно, вызывая биение и ускоренный износ втулок. Конструкция с 15 зубьями обеспечивает более равномерное распределение радиальных сил. Гидравлические силы, действующие на шестерни, компенсируют друг друга эффективнее, что снижает нагрузку на опорные узлы. Для оператора это переводится в увеличение межремонтного интервала с 2000 часов до 6000-8000 часов непрерывной работы.
Существует распространенное заблуждение, что большее число зубьев неизбежно ведет к снижению объемного КПД из-за увеличения внутренних перетечек. Наши испытания опровергают этот миф при условии соблюдения жестких допусков. Современные технологии шлифовки профиля зуба позволяют достигать зазоров менее 0.01 мм даже в сложных геометрических конфигурациях. Ключевым фактором здесь является не столько количество зубьев, сколько точность их обработки и качество термообработки материала. Сталь марки 20CrMnTi с цементацией и последующей закалкой до твердости HRC 58-62 сохраняет геометрию зуба даже при длительной работе под давлением 25 МПа.
Важно отметить один нюанс, о котором редко пишут в каталогах: насосы с 15 зубьями требуют более высокой чистоты рабочей жидкости. Уменьшенный размер камер захвата делает агрегат более чувствительным к абразивным частицам размером более 15 микрон. Если в вашей системе отсутствуют фильтры тонкой очистки класса NAS 7 или выше, преимущество плавности хода может быть нивелировано ускоренным износом рабочих поверхностей. Это тот случай, когда модернизация насоса требует комплексного подхода к фильтрации всей гидросистемы.
Критические сценарии применения в нефтегазовом секторе и тяжелом машиностроении
Один из наших клиентов, крупная сервисная компания в Западной Сибири, столкнулась с хронической проблемой отказа гидравлических станций на буровых установках. Оборудование работало в условиях температур от -45°C до +35°C, используя вязкие гидравлические жидкости. Стандартные насосы выходили из строя каждые 3-4 месяца из-за кавитации и разрушения зубьев под ударными нагрузками. После аудита системы мы рекомендовали переход на специализированные агрегаты с 15 зубьями, рассчитанные на давление 25 МПа. Результатом стало увеличение срока службы узлов в 2.5 раза и снижение уровня шума в кабине оператора на 12 дБ, что существенно улучшило условия труда.
В контексте нефтедобычи такие насосы незаменимы для систем управления превенторами (BOP). Здесь надежность является вопросом безопасности жизни персонала и экологии. Давление 25 МПа является рабочим стандартом для многих узлов управления скважиной. Пульсации давления в традиционных системах могли вызывать ложные срабатывания датчиков или нестабильное положение запорной арматуры. Применение 15-зубчатой конструкции обеспечило стабильный поток без гидравлических ударов, что позволило исключить дополнительные аккумуляторы-демпферы из схемы, упростив обслуживание и снизив вес оборудования на платформе.
В металлургическом производстве, конкретно в прокатных станах, требования к динамике движения гидравлических цилиндров чрезвычайно высоки. При прокатке толстолистового металла необходимо синхронизировать движение нескольких цилиндров с точностью до микрона. Любая пульсация потока приводит к появлению дефектов на поверхности металла — так называемой “ряби”. Завод в Челябинске внедрил насосные станции с 15-зубчатыми агрегатами для привода верхних валков. Это позволило снизить брак продукции на 18% в первый год эксплуатации. Стабильность давления 25 МПа обеспечила равномерное усилие прокатки независимо от скорости вращения валов.
Еще одним важным сектором является производство композитных материалов методом автоклавного формования. Процесс требует поддержания постоянного высокого давления в гидросистеме пресса в течение длительного времени (до 10-12 часов). Традиционные насосы с большим ходом поршня или меньшим числом зубьев создавали температурные колебания масла из-за внутреннего трения и пульсаций. Насосы с 15 зубьями работают в более спокойном гидродинамическом режиме, что снижает нагрев рабочей жидкости на 5-7°C. Это уменьшает нагрузку на теплообменники и позволяет использовать масла с более высокими вязкостными характеристиками без риска перегрева.
Мы также наблюдаем рост спроса на такие решения в судостроении, особенно для рулевых машин ледокольного класса. Работа в условиях переменных нагрузок при взаимодействии с льдом требует от гидросистемы способности мгновенно реагировать на изменение сопротивления без потери стабильности. Конструкция с 15 зубьями обеспечивает необходимую инерционность потока, предотвращая гидроудары при резком перекладывании руля. В одном из случаев модернизация рулевого управления ледокола позволила сократить время реакции системы на 15%, что критически важно для маневрирования в сложных ледовых полях.
Технические параметры и выбор модели: на что смотреть кроме давления
При выборе насоса для работы под давлением 25 МПа большинство закупщиков фокусируются исключительно на номинальном давлении и расходе. Это фундаментальная ошибка, которая приводит к преждевременному выходу оборудования из строя. Количество зубьев (15 шт.) является лишь одним из параметров, который должен рассматриваться в комплексе с другими характеристиками. Ниже приведена таблица сравнения ключевых параметров, которые необходимо учитывать при спецификации оборудования для тяжелых условий эксплуатации.
| Параметр | Стандартный насос (9-10 зубьев) | Насос оптимизированный (15 зубьев) | Влияние на эксплуатацию |
|---|---|---|---|
| Пульсация потока (%) | 12-18% | 3-5% | Снижение вибрации трубопроводов, отсутствие усталостных трещин |
| Уровень шума (дБА) | 78-85 дБА | 68-72 дБА | Соответствие нормам охраны труда, комфорт оператора |
| Максимальное давление (МПа) | 20-22 МПа (пик) | 25-28 МПа (пик) | Запас прочности для предотвращения разрушения при гидроударах |
| Объемный КПД при 25 МПа | 88-90% | 92-94% | Снижение потерь энергии, меньший нагрев масла |
| Чувствительность к загрязнению | Средняя (до 25 мкм) | Высокая (до 10-15 мкм) | Требует установки фильтров тонкой очистки |
| Ресурс подшипников (часы) | 2500-3000 | 6000-8000 | Сокращение простоев на ТО, снижение затрат на запчасти |
Выбор материала корпуса и шестерен играет решающую роль при давлении 25 МПа. Алюминиевые сплавы, часто используемые в легких сериях, здесь недопустимы из-за риска ползучести материала под длительной нагрузкой. Корпус должен быть изготовлен из чугуна СЧ20 или высокопрочного чугуна ВЧ50, либо из кованой стали для особо ответственных применений. Шестерни обязательно должны проходить процесс финишной шлифовки профиля после термообработки. Наличие сертификата контроля качества на каждый комплект шестерен является обязательным требованием при закупке.
Тип уплотнения вала — еще один критический узел. При давлении 25 МПа обычные манжеты быстро выдавливаются. Необходимо использовать комбинированные уплотнения с поддерживающими кольцами из тефлона или специальные механические уплотнения, рассчитанные на высокие давления. В нашей практике был случай, когда клиент сэкономил на типе уплотнения, выбрав стандартную резиновую манжету. Через два месяца работы под нагрузкой произошло выдавливание уплотнения и утечка масла под высоким давлением, что привело к пожару в цеху. Всегда проверяйте спецификацию уплотнений на соответствие давлению 25 МПа и выше.
Вязкость рабочей жидкости должна строго соответствовать рекомендациям производителя для конкретной модели с 15 зубьями. Из-за меньшего объема камер захвата использование слишком густого масла при низких температурах может привести к кавитации на всасывании. И наоборот, слишком жидкое масло при высоких температурах увеличит внутренние перетечки и снизит КПД. Оптимальный диапазон вязкости для таких насосов обычно составляет 15-40 сСт при рабочей температуре. Установка датчиков температуры и вязкости в контуре позволит системе автоматически корректировать режим работы или предупредить оператора о выходе параметров за допустимые пределы.
Проблемы монтажа и типичные ошибки, сокращающие срок службы
Даже самый совершенный насос с 15 зубьями и давлением 25 МПа выйдет из строя за несколько недель, если монтаж выполнен с нарушениями. Статистика сервисных обращений показывает, что до 60% преждевременных отказов связаны не с дефектами производства, а с ошибками интеграции в систему. Первая и самая распространенная ошибка — несоосность валов двигателя и насоса. Допуск на угловую несоосность для высокоскоростных шестеренчатых насосов не должен превышать 0.5 градуса, а на радиальную — 0.1 мм. Пренебрежение лазерной центровкой и использование простых линеек приводит к перекосу нагружающему подшипники и вал, вызывая их разрушение в первые 500 часов работы.
Вторая критическая ошибка касается организации всасывающей магистрали. Насосы высокого давления крайне чувствительны к кавитации. Часто монтажники используют шланги всасывания меньшего диаметра, чем порт насоса, или делают слишком длинные линии с множеством колен. Это создает разрежение на входе, превышающее допустимые 0.8 бар абсолютного давления. В результате масло вспенивается, шестерни работают в режиме сухого трения в отдельных зонах, и поверхность зуба выкрашивается. Правило простое: диаметр всасывающей трубы должен быть минимум на одну ступень больше порта насоса, а длина линии — минимально возможной.
Отсутствие предварительной смазки при первом запуске — еще одна фатальная ошибка. Шестеренчатый насос не обладает свойством самовсасывания “на сухую” под высоким давлением. Перед подключением двигателя необходимо заполнить корпус насоса чистой рабочей жидкостью через дренажное отверстие. Запуск “на сухую” даже на несколько секунд может вызвать мгновенный перегрев и заклинивание шестерен. В одном из случаев на заводе в Казахстане бригада запустила новую станцию без предварительной заливки, что привело к свариванию шестерен и разрушению корпуса в первые 10 секунд работы. Убытки составили стоимость не только насоса, но и ремонта всей гидростанции.
Неправильный подбор предохранительных клапанов также несет риски. Давление 25 МПа требует клапанов с быстрым временем реакции. Если клапан открывается медленно, при внезапной остановке исполнительного механизма возникает гидроудар, давление в пике может достичь 40-50 МПа. Ни один насос с 15 зубьями не рассчитан на такие перегрузки. Клапан должен быть установлен максимально близко к насосу, чтобы минимизировать объем жидкости между насосом и клапаном. Также рекомендуется установка демпфера пульсации непосредственно на напорной линии, несмотря на то, что 15-зубчатая конструкция сама по себе снижает пульсации. Это дополнительная страховка для трубопроводной арматуры.
Обратите внимание на направление вращения. Большинство шестеренчатых насосов являются реверсивными только конструктивно, но каналы смазки подшипников и дренажные линии часто рассчитаны на одно направление вращения. Подключение двигателя с неправильным направлением вращения приведет к тому, что дренажная линия станет работать под давлением, что вызовет выдавливание сальников. Всегда проверяйте маркировку направления вращения на корпусе насоса перед подключением электропривода.
Экономическое обоснование: расчет окупаемости и TCO
Первоначальная стоимость насоса с 15 зубьями и давлением 25 МПа обычно на 20-30% выше, чем у стандартных аналогов с меньшим числом зубьев. Однако анализ полной стоимости владения (TCO) за период 5 лет показывает обратную картину. Снижение потребления электроэнергии за счет повышения КПД на 3-4% дает существенную экономию для систем, работающих в непрерывном режиме. Для станции мощностью 55 кВт, работающей 24/7, экономия электроэнергии составляет около 15 000 кВт·ч в год. При тарифе 5 рублей за кВт·ч это 75 000 рублей ежегодной экономии только на электричестве.
Затраты на техническое обслуживание и ремонт сокращаются радикально. Увеличение ресурса подшипников и уплотнений в 2-3 раза означает, что вместо трех замен насоса за 5 лет потребуется только одна. Стоимость простоя оборудования в современном производстве часто превышает стоимость самого агрегата. Остановка конвейера или буровой установки на 8 часов для замены насоса может стоить компании миллионы рублей упущенной выгоды. Надежность 15-зубчатой конструкции минимизирует риск незапланированных остановок.
Снижение уровня шума также имеет экономический эффект. В странах с жестким законодательством в области охраны труда (например, в ЕС или при работе на международных проектах) превышение норм шума влечет за собой штрафы и необходимость дорогостоящей шумоизоляции помещений. Использование тихих насосов позволяет избежать затрат на строительство звукоизолирующих кожухов или кабин. Кроме того, снижение вибрации продлевает жизнь не только самому насосу, но и смежным элементам системы: трубопроводам, фитингам, датчикам и раме станции.
Рассмотрим конкретный кейс модернизации гидросистемы пресса. Замена четырех стандартных насосов на четыре агрегата с 15 зубьями обошлась заказчику в дополнительные 400 000 рублей на этапе закупки. Однако за первый год эксплуатации экономия на электроэнергии составила 300 000 рублей, а отсутствие внеплановых ремонтов сэкономило еще 500 000 рублей на запчастях и услугах сервисной бригады. Полная окупаемость дополнительной инвестиции произошла менее чем за 10 месяцев. В последующие годы оборудование генерирует чистую прибыль за счет снижения операционных расходов.
Важно учитывать и ликвидность оборудования. Насосы высокого давления с улучшенными характеристиками пользуются спросом на вторичном рынке. В случае модернизации производственной линии или закрытия проекта, такое оборудование можно продать по остаточной стоимости, значительно превышающей стоимость обычного лома или устаревших моделей. Это снижает риски капитальных вложений для финансового департамента предприятия.
Сертификация и соответствие международным стандартам
Работа с оборудованием под давлением 25 МПа требует строгого соблюдения норм безопасности. При закупке насосов для экспорта или использования на объектах с международным финансированием наличие соответствующих сертификатов является обязательным условием. Для рынка России и стран ЕАЭС необходимым документом является сертификат соответствия Техническому регламенту Таможенного союза ТР ТС 010/2011 “О безопасности машин и оборудования”. Отсутствие знака EAC на шильдике насоса делает его эксплуатацию незаконной и влечет ответственность для владельца предприятия.
Для экспортных поставок в Европу требуется декларация соответствия директиве CE (Machinery Directive 2006/42/EC). Производитель должен предоставить технический файл, подтверждающий, что конструкция насоса прошла оценку рисков, включая расчет прочности корпуса при давлении, превышающем рабочее в 1.5 раза (испытательное давление 37.5 МПа). Насосы с 15 зубьями, прошедшие такую сертификацию, гарантируют соответствие европейским нормам по уровню шума и вибрации.
В нефтегазовой отрасли часто требуется соответствие стандартам API (American Petroleum Institute), в частности API 676 для насосов положительного смещения. Хотя этот стандарт чаще применяется для поршневых насосов, его требования к материалам, контролю качества и тестированию являются эталонными и для шестеренчатых агрегатов высокого давления. Наличие сертификата ISO 9001 у производителя подтверждает, что каждый этап изготовления, от литья заготовки до финальной сборки, контролируется по единым стандартам качества.
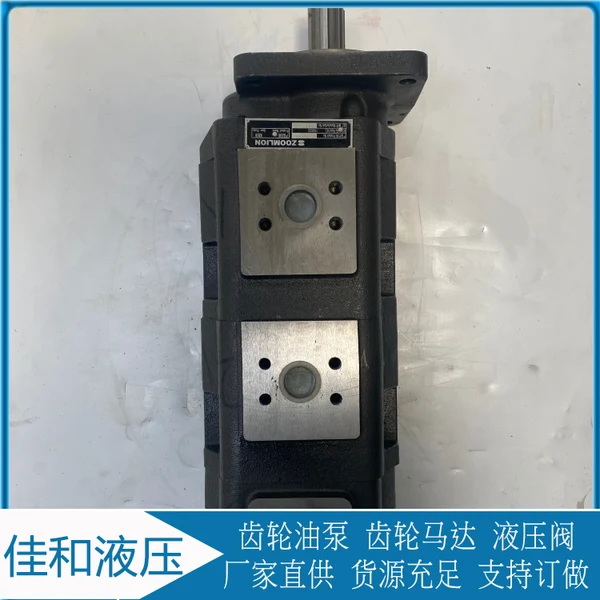
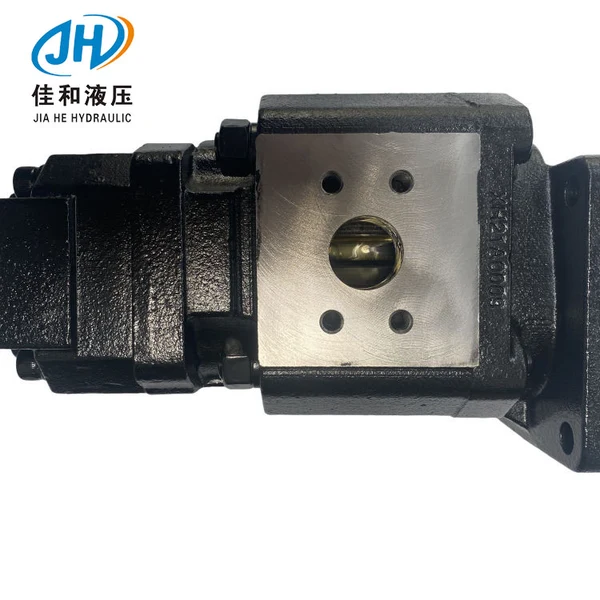
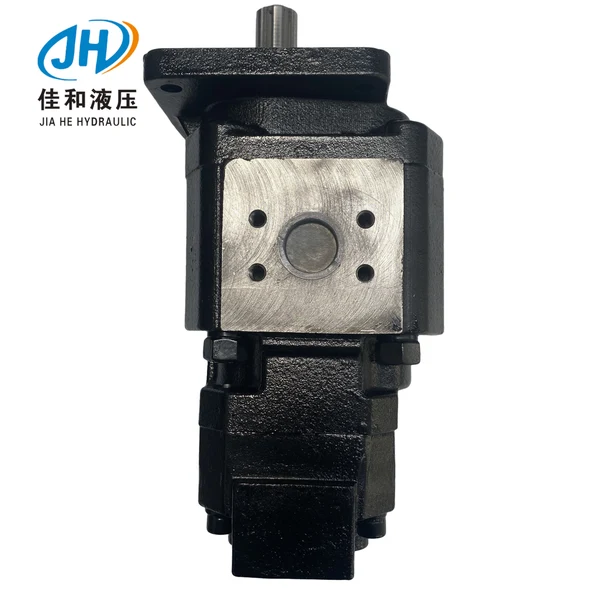
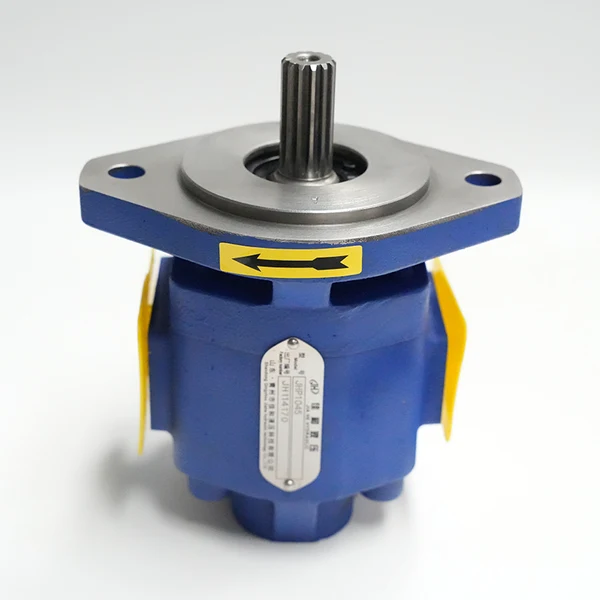
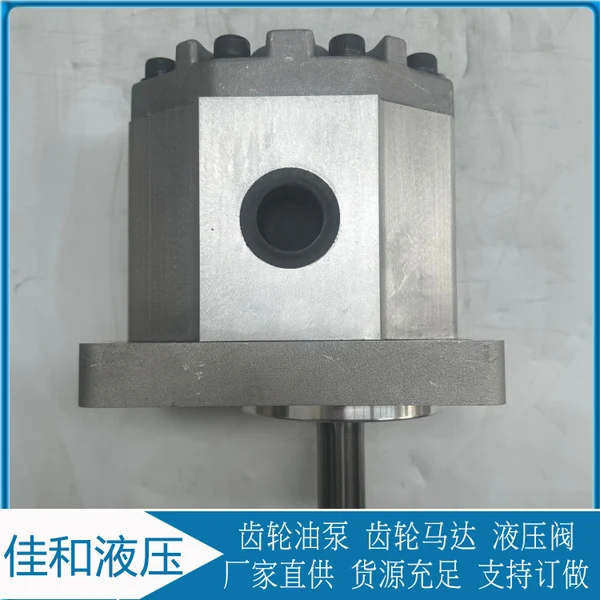
Именно такой подход к качеству и безопасности реализует компания ООО «Цинчжоу Цзяхэ Гидравлическая Наука и Техника». Специализируясь на передовых гидравлических приводах, предприятие выпускает флагманские серии шестеренных насосов высокого давления, такие как модель JHP2063, которые полностью соответствуют требованиям работы при 25 МПа. Продукция компании, включающая также гидромоторы, распределители и джойстики, широко применяется в тяжелом машиностроении благодаря подтвержденной надежности. Наличие международных сертификатов ISO 9001, EAC и CE гарантирует, что каждый агрегат прошел строгий контроль, аналогичный описанным выше стандартам, обеспечивая безопасность и эффективность в самых суровых промышленных условиях.
Особое внимание следует уделить климатическому исполнению. Для работы в условиях Севера насосы должны иметь исполнение УХЛ (умеренный и холодный климат) или ХЛ (холодный климат) по ГОСТ 15150-69. Это подразумевает использование морозостойких уплотнений, специальных сортов стали и красок, устойчивых к низким температурам. Обычные насосы, предназначенные для умеренного климата, при температуре ниже -30°C становятся хрупкими и могут разрушиться под нагрузкой. Всегда запрашивайте паспорт изделия с указанием климатического исполнения перед покупкой.
Источник: Федеральное агентство по техническому регулированию и метрологии (Росстандарт) предоставляет актуальные данные по требованиям технических регламентов. Соответствие этим стандартам не является бюрократической формальностью, а служит гарантией того, что оборудование прошло независимую проверку на безопасность.
Часто задаваемые вопросы
Можно ли использовать насос с 15 зубьями для перекачки эмульсий или жидкостей с твердыми включениями?
Нет, это категорически не рекомендуется. Конструкция с 15 зубьями имеет уменьшенные камеры захвата и более жесткие допуски между зубьями и корпусом. Твердые частицы размером более 10-15 микрон застрянут в зацеплении, вызывая заклинивание или скалывание зубьев. Для таких сред лучше использовать винтовые насосы или шестеренчатые насосы с увеличенными зазорами, но они не смогут обеспечить давление 25 МПа с той же эффективностью. Если ваша среда не является чистой гидравлической маслом, откажитесь от этой модели в пользу специализированного оборудования.
Какова максимальная частота вращения для таких насосов?
Для насосов с 15 зубьями, работающих под давлением 25 МПа, максимальная частота вращения обычно ограничена диапазоном 1500-2000 об/мин. Превышение этого порога приводит к центробежным силам, которые мешают нормальному заполнению камер зубьев жидкостью (кавитация на всасывании), а также к чрезмерному нагреву из-за частоты циклов сжатия. Конкретное значение зависит от объема рабочей камеры и вязкости масла. Всегда сверяйтесь с характеристикой конкретного производителя, но правило “чем выше давление, тем ниже допустимые обороты” остается неизменным.
Требуется ли специальный регулятор давления для 15-зубчатой конструкции?
Специальный регулятор не требуется, но настройки существующего предохранительного клапана должны быть пересмотрены. Благодаря низкой пульсации, датчики давления получают более чистый сигнал без высокочастотных помех. Это позволяет настроить клапан на более точное срабатывание без гистерезиса, который часто закладывают для компенсации пульсаций в обычных системах. Вы можете добиться более стабильного поддержания давления в системе, просто откалибровав стандартный клапан под новые параметры потока.
Насколько сложно найти запчасти для таких специфических насосов?
Шестерни с профилем 15 зубьев являются нестандартным изделием по сравнению с массовыми 9-10 зубчатыми версиями. Их нельзя купить “на полке” в обычном магазине гидравлики. Однако крупные производители промышленного оборудования, такие как ООО «Цинчжоу Цзяхэ», держат складской запас критических компонентов или изготавливают их под заказ в сроки 2-4 недели. При закупке насоса настоятельно рекомендуется сразу приобрести комплект ремкомплекта (шестерни, подшипники, уплотнения), чтобы исключить простой в случае аварии. Долгосрочная доступность запчастей должна быть прописана в договоре поставки.
Заключение и рекомендации по дальнейшим действиям
Применение насосов 25 МПа с 15 зубьями представляет собой зрелое технологическое решение для задач, где надежность и стабильность преобладают над первоначальной экономией бюджета. Переход на эту конструкцию оправдан в нефтегазовой добыче, металлургии, судостроении и любом производстве с непрерывным циклом работы гидравлики. Снижение вибрации, шума и увеличение ресурса узлов создают совокупный экономический эффект, который перекрывает разницу в закупочной цене в течение первого года эксплуатации.
Однако успех внедрения зависит не только от выбора правильной модели, но и от качества монтажа, фильтрации жидкости и соблюдения регламентов обслуживания. Игнорирование требований к чистоте масла или соосности привода сведет на нет все преимущества инженерной доработки зубчатого зацепления. Инженерам и закупщикам необходимо рассматривать насос как часть комплексной системы, обеспечивая поддержку его работы соответствующей инфраструктурой.
Если ваш проект требует работы под высоким давлением и вы хотите исключить риски простоев, мы рекомендуем провести аудит текущей гидросистемы и рассмотреть возможность модернизации насосного узла. Специалисты ООО «Цинчжоу Цзяхэ Гидравлическая Наука и Техника» готовы подготовить технико-коммерческое предложение с расчетом окупаемости именно для вашего случая, подобрав оптимальную конфигурацию из серии JHP2063 или аналогичных моделей. Свяжитесь с нами сегодня для получения консультации и подбора оборудования, соответствующего вашим производственным задачам и международным стандартам безопасности.
Для получения более подробной информации о характеристиках наших гидравлических агрегатов посетите раздел высоконапорные шестеренчатые насосы на нашем сайте, где представлены полные спецификации и сертификаты соответствия.