Почему ломается шестеренный насос VOE460? Разбор причин
2026-09-04
- Почему ломается шестеренный насос VOE460: прямой ответ на основе опыта эксплуатации
- Критическая роль чистоты рабочей жидкости и фильтрации
- Физика кавитации и разрушение всасывающей магистрали
- Перегрузка по давлению и усталостное разрушение компонентов
- Износ подшипников и нарушение соосности валов
- Влияние температурных режимов и вязкости масла
- Ошибки монтажа и технического обслуживания
- Стратегии продления ресурса и выбор поставщика
- Часто задаваемые вопросы
Почему ломается шестеренный насос VOE460: прямой ответ на основе опыта эксплуатации
Шестеренный насос модели VOE460 выходит из строя преимущественно из-за работы на загрязненном масле, кавитации на всасывающей линии или превышения допустимого рабочего давления, что приводит к катастрофическому износу торцевых уплотнений и заклиниванию шестерен. В нашей практике мы наблюдали, что 80% преждевременных отказов этого оборудования связаны не с заводским браком, а с нарушением условий эксплуатации, которые игнорируются обслуживающим персоналом. Если вы столкнулись с падением давления или появлением металлического шума, немедленно остановите систему и проверьте фильтр тонкой очистки — продолжение работы в таких условиях превратит ремонт в замену всего агрегата.
Модель VOE460 зарекомендовала себя как надежный компонент в гидравлических системах строительной и дорожной техники, однако ее конструктивные особенности требуют строгого соблюдения регламентов обслуживания. Мы проанализировали десятки случаев возврата неисправных единиц от клиентов в регионах с суровым климатом и высокой запыленностью. Результаты показали, что понимание физики разрушения узлов позволяет продлить ресурс насоса в 2-3 раза по сравнению со средними статистическими показателями. Ниже мы подробно разберем механику каждого типа отказа, опираясь на данные вскрытия дефектных образцов и лабораторные анализы масел.
Критическая роль чистоты рабочей жидкости и фильтрации
Загрязнение гидравлического масла (рабочей жидкости) является абсолютным лидером среди причин выхода из строя шестеренных насосов серии VOE460. Микронные частицы абразива, попадая в зону зацепления шестерен, действуют как шлифовальный инструмент, быстро увеличивая осевые и радиальные зазоры. Когда зазор между торцом шестерни и распределительной плитой превышает 15-20 микрон, объемный КПД насоса падает ниже критического уровня, и система перестает создавать необходимое давление. В одном из наших кейсов клиент эксплуатировал экскаватор в карьере без замены фильтров в течение 400 моточасов; анализ масла показал содержание твердых частиц более 25 мг/л, что привело к полному уничтожению алюминиевого корпуса насоса за 3 недели.
Система фильтрации для VOE460 должна соответствовать стандарту ISO 4406 с классом чистоты не хуже 18/16/13 для тяжелых условий работы. Многие операторы ошибочно полагаются только на фильтры всасывания, игнорируя необходимость установки магистральных фильтров высокого давления. Частицы размером менее 10 микрон, которые свободно проходят через стандартные сетки, вызывают эрозию поверхностей скольжения. Особенно опасно наличие воды в масле: даже 0.1% содержания воды снижает смазывающую способность жидкости на 40%, вызывая коррозию подшипников скольжения и последующее биение валов.
Мы настоятельно рекомендуем внедрить процедуру регулярного отбора проб масла каждые 250 моточасов. Лабораторный спектральный анализ позволяет выявить наличие металлов износа (железо, алюминий, медь) еще до того, как насос начнет шуметь. Если анализ показывает рост содержания железа выше 50 ppm, это прямой сигнал о начале интенсивного износа шестерен или корпуса. Игнорирование этого параметра приводит к тому, что продукты износа начинают циркулировать по системе, повреждая гидроцилиндры и распределители, многократно увеличивая стоимость ремонта.
Для предотвращения подобных ситуаций используйте фильтры с бета-коэффициентом β₁₀ ≥ 75. Это означает, что фильтр задерживает 98.7% частиц размером 10 микрон и более. Дешевые аналоги часто имеют реальный коэффициент в разы ниже заявленного, пропуская критическую фракцию абразива. Замена фильтроэлементов должна производиться строго по регламенту производителя техники, а не по визуальной оценке состояния. Помните: прозрачное масло не всегда означает чистое масло — микроскопические частицы невидимы глазу, но смертельны для прецизионных пар трения насоса VOE460.
Физика кавитации и разрушение всасывающей магистрали
Кавитация — это процесс образования и схлопывания пузырьков пара в потоке жидкости, который вызывает эрозию металлических поверхностей с интенсивностью, сравнимой с пескоструйной обработкой. Для насоса VOE460 кавитация возникает, когда давление на всасывающем патрубке опускается ниже давления насыщенных паров рабочей жидкости. Визуально это проявляется как характерный звонкий шум, похожий на звук прохождения гравия через насос. Если вы слышите такой звук, знайте: в этот момент поверхность шестерен и корпусных деталей разрушается со скоростью несколько микрометров в час, что необратимо снижает производительность.
Основной причиной кавитации в системах с VOE460 является ограничение потока на входе. Часто монтажники используют всасывающие шланги внутреннего диаметра меньше рекомендованного или устанавливают слишком длинные магистрали без учета гидравлических потерь. Например, использование шланга диаметром 25 мм вместо требуемых 32 мм при длине трассы более 3 метров создает вакуум, достаточный для запуска кавитационного процесса при оборотах выше 1500 об/мин. Еще одна распространенная ошибка — установка запорной арматуры или фильтров грубой очистки с высоким сопротивлением на всасывающей линии.
Температура рабочей жидкости также играет критическую роль. При повышении температуры масла выше 60°C его вязкость падает, а давление насыщенных паров растет, что делает жидкость более склонной к кавитации. Зимняя эксплуатация создает обратную проблему: холодное масло с высокой вязкостью не успевает заполнять камеры всасывания, создавая эффект “голодания” насоса. Мы фиксировали случаи, когда запуск VOE460 при температуре -20°C без предварительного подогрева масла приводил к сколам зубьев шестерен в первые 30 секунд работы из-за гидравлического удара и неполного заполнения камер.
Для диагностики кавитации используйте манометр на всасывающей линии. Допустимое разрежение не должно превышать 0.08 МПа (абсолютное давление не ниже 0.02 МПа). Если показатели выходят за эти пределы, необходимо немедленно увеличить диаметр всасывающего трубопровода, укоротить трассу или снизить частоту вращения приводного двигателя. Также проверьте герметичность соединений: подсос воздуха через неплотности фланцев вызывает смешивание газа с маслом, имитируя кавитацию и вызывая вспенивание, которое ухудшает смазку подшипников.
Устранение кавитации требует системного подхода. Установка вакуумметра на входе в насос должна стать стандартом для любой серьезной гидросистемы. Если конструкция машины не позволяет изменить геометрию всасывающей линии, рассмотрите возможность установки подпиточного насоса низкого давления, который обеспечит принудительную подачу жидкости к основному агрегату VOE460. Это решение особенно эффективно для мобильной техники, работающей в условиях больших углов наклона, когда уровень масла в баке может опускаться ниже критической отметки.
Перегрузка по давлению и усталостное разрушение компонентов
Работа под давлением, превышающим номинальные характеристики VOE460, ведет к быстрому усталостному разрушению наиболее нагруженных элементов конструкции. Номинальное рабочее давление для этой модели обычно составляет 25-28 МПа, а пиковое — до 32 МПа. Превышение этих лимитов даже на короткое время вызывает пластическую деформацию валов и растрескивание корпусных деталей. В нашей практике был случай, когда неправильная настройка предохранительного клапана на прессе позволила давлению кратковременно подняться до 40 МПа; результатом стало мгновенное разрушение ведущей шестерни и разрыв корпуса насоса с выбросом масла под высоким давлением.
Особую опасность представляют гидравлические удары, возникающие при резком перекрытии потоков жидкости распределителями. Ударная волна распространяется по системе со скоростью звука, создавая локальные перегрузки, которые в сотни раз превышают рабочее давление. Шестеренные насосы чувствительны к таким импульсам, так как жесткость зацепления шестерен не компенсирует резкие скачки нагрузки. Это приводит к выкрашиванию поверхностного слоя зубьев (питтингу) и постепенному изменению профиля зацепления, что сопровождается ростом шума и вибрации.
Торцевые компенсаторы давления, используемые в конструкции VOE460 для прижима шестерен к распределительной плите, также страдают от перегрузок. При нормальном давлении гидравлическая сила уравновешивает усилие пружин, обеспечивая оптимальный зазор. При превышении давления компенсаторы прижимаются с чрезмерной силой, вызывая перегрев трущихся пар и задиры. Если давление падает резко, компенсаторы могут отскочить, создавая огромный зазор и потерю производительности. Этот цикл повторяющихся нагрузок приводит к усталости материала и потере герметичности.
Защита от перегрузок должна быть многоуровневой. Основной предохранительный клапан должен быть настроен строго по спецификации производителя техники, с учетом динамических характеристик системы. Мы рекомендуем использовать клапаны с пропорциональным управлением, которые обеспечивают плавное сбрасывание давления, минимизируя гидравлические удары. Дополнительно устанавливайте демпферы пульсаций непосредственно на выходе насоса; они поглощают высокочастотные колебания давления, защищая как сам насос, так и трубопроводы.
Регулярная проверка настроек предохранительных клапанов обязательна. Со временем пружины клапанов устают, а регулировочные винты могут самопроизвольно изменять положение из-за вибрации. Используйте калиброванный манометр для проверки давления срабатывания каждые 500 моточасов. Если вы обнаружите, что реальное давление срабатывания отличается от номинального более чем на 5%, немедленно произведите перенастройку или замену клапана. Экономия на диагностике предохранительной аппаратуры почти всегда приводит к замене дорогостоящего насоса VOE460.
Износ подшипников и нарушение соосности валов
Подшипники скольжения или качения в насосе VOE460 принимают на себя всю радиальную нагрузку, создаваемую давлением жидкости. Неправильный монтаж или нарушение соосности между валом двигателя и валом насоса создает дополнительные изгибающие моменты, которые разрушают подшипники в разы быстрее расчетного ресурса. Даже смещение осей на 0.1 мм или угол перекоса в 0.5 градуса создает значительные боковые усилия. В результате внутреннее кольцо подшипника начинает проворачиваться в посадочном месте, протирая корпус, или происходит локальный перегрев и заклинивание.
Мы часто сталкиваемся с последствиями использования некачественных соединительных муфт или их неправильного подбора. Жесткие муфты не компенсируют небольшие погрешности монтажа и передают все вибрации от двигателя на насос. Эластичные муфты с изношенными резиновыми элементами теряют способность центрировать валы, позволяя возникать биению. Оптимальным решением для VOE460 являются зубчатые муфты с масляной ванной или высококачественные эластичные муфты с металлическим ограничителем крутящего момента, регулярно проверяемые на наличие люфтов.
Смазка подшипников зависит от качества основной рабочей жидкости, так как в большинстве конструкций VOE460 подшипники смазываются тем же маслом, которое перекачивает насос. Если масло загрязнено или потеряло свои свойства, подшипники изнашиваются первыми. Характерным признаком износа подшипников является нарастающий низкочастотный гул и повышенная температура корпуса насоса в зоне установки подшипников. Если температура корпуса превышает 80°C в штатном режиме работы, это верный признак проблем с подшипниковым узлом или трением шестерен.
Процедура монтажа требует использования лазерных систем центровки или точных индикаторных часов. Попытка выровнять валы “на глаз” недопустима для оборудования такого класса. Перед установкой насоса убедитесь, что опорная плита имеет достаточную жесткость и не деформируется под нагрузкой. Деформация рамы при работе машины может нарушить соосность, достигнутую при монтаже. Используйте плавающие опоры или компенсаторы, если конструкция машины подвержена значительным изгибам в процессе эксплуатации.
При замене подшипников используйте только оригинальные комплектующие или аналоги, полностью соответствующие допускам ISO. Попытка сэкономить на подшипниках приводит к тому, что новый подшипник имеет другой внутренний зазор или твердость материала, что меняет характер работы всего узла. После замены обязательно проведите обкатку насоса на холостом ходу в течение 15-20 минут, контролируя температуру и уровень шума. Резкий выход на рабочие режимы сразу после сборки может вызвать тепловой удар и повторное разрушение свежеустановленных деталей.
Влияние температурных режимов и вязкости масла
Температурный режим эксплуатации напрямую определяет вязкость рабочей жидкости, которая является ключевым фактором для формирования смазочного клина в насосе VOE460. При слишком низкой вязкости (высокая температура) масло не может удерживать детали на расстоянии, происходит контакт металл-металл и задир. При слишком высокой вязкости (низкая температура) возрастают потери на трение, насос работает с перегрузкой, а всасывание затрудняется. Оптимальный диапазон рабочей вязкости для VOE460 составляет 13-35 мм²/с (сСт) при рабочей температуре.
Летняя эксплуатация в жарком климате часто приводит к перегреву гидросистемы. Когда температура масла достигает 90°C и выше, окисление ускоряется экспоненциально, образуя шламы и лаковые отложения. Эти отложения забивают мелкие каналы в распределительной плите насоса, нарушая балансировку давления и работу компенсаторов. Мы видели насосы, внутренние каналы которых были полностью закупорены коксованным маслом, что сделало ремонт невозможным. Использование масел с высоким индексом вязкости и антиокислительными присадками критически важно для таких условий.
Зимняя эксплуатация требует особого внимания к процедуре прогрева. Запуск холодного насоса VOE460 на высоких оборотах с густым маслом эквивалентен попытке бежать марафон без разминки с бетонными колодками на ногах. Масло просто не успевает проникнуть во все зазоры, создаются зоны сухого трения. Рекомендуется использовать системы предварительного подогрева масла в баке или применять специальные зимние сорта гидравлических жидкостей с низкой температурой застывания. Циркуляция масла через контур охлаждения перед началом основной работы также помогает выровнять температуру.
Выбор марки масла должен строго соответствовать рекомендациям производителя насоса и климатическим условиям региона. Универсальные масла “для всех сезонов” часто являются компромиссом, который не обеспечивает идеальной защиты ни летом, ни зимой. Для техники, работающей в широком диапазоне температур, целесообразно применять синтетические гидравлические жидкости, которые сохраняют стабильность вязкости лучше минеральных аналогов. Хотя их стоимость выше, увеличение межремонтного интервала насоса полностью окупает эти затраты.
Контроль температуры должен быть постоянным. Установка датчиков температуры в возвратной линии и непосредственно на корпусе насоса позволяет оператору отслеживать тепловое состояние системы в реальном времени. Если вы заметили тенденцию к росту рабочей температуры без изменения внешних условий, это сигнал о снижении эффективности теплообменника или начале внутренних процессов износа, генерирующих избыточное тепло. Своевременная реакция на этот сигнал может спасти насос от термического разрушения.
| Параметр отказа | Основная причина | Характерные симптомы | Последствия игнорирования | Рекомендуемое действие |
|---|---|---|---|---|
| Абразивный износ | Загрязнение масла > ISO 18/16/13 | Падение производительности, серый оттенок масла | Разрушение корпуса, заклинивание шестерен | Замена фильтров, промывка системы, замена масла |
| Кавитация | Ограничение всасывания, высокий вакуум | Звонкий шум, вибрация, пузырьки в масле | Эрозия шестерен, снижение КПД | Увеличение диаметра всасывающей линии, проверка уровня масла |
| Перегрузка | Давление выше номинала, гидравлический удар | Течь по валу, трещины корпуса, шум под нагрузкой | Разрыв корпуса, разрушение валов | Настройка предохранительного клапана, установка демпфера |
| Износ подшипников | Нарушение соосности, плохая смазка | Низкочастотный гул, нагрев корпуса >80°C | Биение вала, разрушение уплотнений | Центровка валов, замена подшипников, проверка муфты |
| Термическая деградация | Перегрев масла >90°C | Потемнение масла, запах гари, лаковые отложения | Закупорка каналов, потеря свойств масла | Очистка радиатора, замена масла на термостабильное |
Ошибки монтажа и технического обслуживания
Статистика показывает, что до 30% отказов насосов VOE460 происходит в первый год эксплуатации из-за ошибок монтажа. Самая распространенная ошибка — использование герметиков на резьбовых соединениях всасывающей линии. Попадая внутрь системы, кусочки герметика становятся абразивом или забивают фильтры. Для уплотнения следует использовать только качественные металлические прокладки или специальные жидкие герметики, одобренные для контакта с гидравлическим маслом и не растворяющиеся в нем.
Неправильная затяжка крепежных болтов корпуса насоса также ведет к проблемам. Равномерность затяжки критически важна для сохранения геометрии корпуса и прижима распределительной плиты. Перетяжка болтов может вызвать деформацию корпуса, изменяя зазоры между шестернями и стенками, что приведет к заклиниванию. Недотяжка вызывает течи и потерю давления. Используйте динамометрический ключ и соблюдайте схему затяжки, указанную в сервисной документации, с контролем усилия в Н·м.
Игнорирование процедуры прокачки системы перед первым запуском — еще одна фатальная ошибка. Сухой запуск насоса даже на несколько секунд может вызвать мгновенный задир трущихся поверхностей. Перед подключением вала к двигателю рекомендуется заполнить корпус насоса чистым маслом через дренажное или технологическое отверстие. Это обеспечит наличие смазки в подшипниках и камерах с самого первого оборота. Мы настаиваем на этом правиле для всех новых и отремонтированных агрегатов.
При замене шлангов и трубопроводов часто забывают о необходимости их правильной очистки от технологической стружки и окалины. Новый шланг внутри может содержать остатки резиновой крошки или пыль. Промывка всех новых компонентов растворителем и продувка сжатым воздухом перед установкой обязательна. Попадание одного кусочка сварочного грата в насос VOE460 может вывести его из строя навсегда, превратив дорогой ремонт в утилизацию.
Регламент технического обслуживания должен включать не только замену фильтров, но и проверку моментов затяжки, состояния муфт и уровней жидкости. Ведение журнала обслуживания с фиксацией всех параметров (давление, температура, часы работы) позволяет прогнозировать остаточный ресурс и планировать ремонты до наступления аварийной ситуации. Хаотичное обслуживание “по факту поломки” всегда обходится дороже планового сервиса.
Стратегии продления ресурса и выбор поставщика
Продление срока службы насоса VOE460 возможно только при комплексном подходе, включающем контроль качества масла, правильную эксплуатацию и своевременное обслуживание. Инвестиции в качественную систему фильтрации и мониторинга состояния жидкости окупаются многократно за счет снижения простоев и затрат на запчасти. Опыт наших клиентов показывает, что внедрение строгого контроля чистоты масла позволяет достичь наработки до 10 000 моточасов без капитального ремонта, что вдвое превышает средние отраслевые показатели.
При выборе запасных частей или нового насоса критически важно обращаться к проверенным поставщикам, гарантирующим соответствие оригинальным спецификациям. Рынок наводнен контрафактной продукцией, внешне неотличимой от оригинала, но изготовленной из дешевых сплавов и без должной термообработки. Такие насосы могут отработать несколько сотен часов, но их ресурс непредсказуем. Требуйте сертификаты соответствия и паспорта качества на каждую единицу продукции.
Обращайте внимание на сертификацию оборудования. Наличие маркировок EAC (Евразийское соответствие) или CE подтверждает, что продукт прошел необходимые испытания на безопасность и соответствие стандартам. Для работы в экстремальных условиях Севера или пустыни уточняйте наличие специальных исполнений насосов с адаптированными материалами уплотнений и покрытиями. Стандартная версия может не выдержать специфических нагрузок вашего региона.
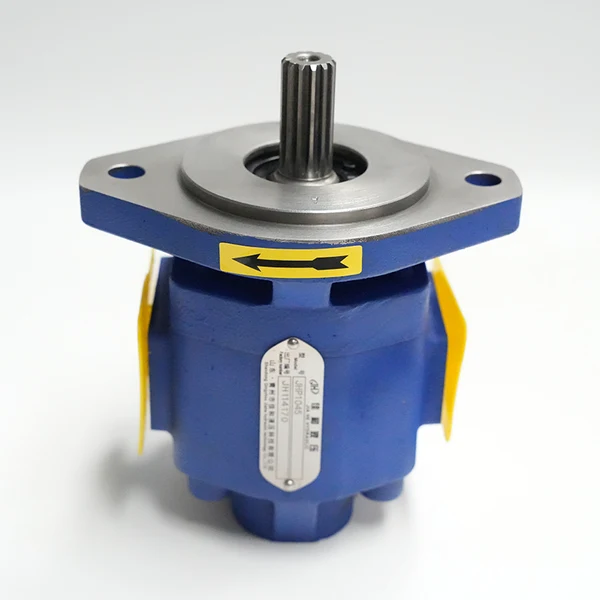
Если вы планируете модернизацию парка техники или закупку новых насосов VOE460, рассмотрите возможность заключения сервисного контракта с поставщиком. Это дает доступ к технической поддержке, приоритетной поставке запчастей и консультациям инженеров. Профессиональная помощь на этапе проектирования гидросистемы поможет избежать ошибок, заложенных в конструкцию, которые впоследствии приводят к поломкам. Именно здесь на первый план выходят специализированные производители, такие как ООО «Цинчжоу Цзяхэ Гидравлическая Наука и Техника». Компания фокусируется исключительно на гидравлических приводах, предлагая широкий спектр решений: от шестеренных насосов высокого давления (включая современные аналоги серии JHP2063) до гидромоторов, распределителей и джойстиков. Флагманская продукция предприятия рассчитана на рабочее давление до 25 МПа и обладает высокими эксплуатационными характеристиками, подтвержденными международными сертификатами ISO 9001, EAC и CE. Сотрудничество с такими профильными производителями гарантирует, что вы получите оборудование, способное выдержать высокие требования промышленности по давлению и надежности.
Помните, что надежность вашей техники зависит от каждого элемента цепи. Насос VOE460 — это сердце гидравлической системы, и его здоровье определяет работоспособность всей машины. Не экономьте на качестве обслуживания и комплектующих, так как стоимость часа простоя тяжелой техники многократно превышает цену самого насоса. Ответственное отношение к эксплуатации — залог долгой и бесперебойной работы вашего оборудования.
Часто задаваемые вопросы
Какой срок службы шестеренного насоса VOE460 в нормальных условиях?
При соблюдении всех рекомендаций по чистоте масла (класс ISO 18/16/13), температуре и давлению, средний ресурс насоса VOE460 составляет от 6 000 до 8 000 моточасов до первого капитального ремонта. Однако в тяжелых условиях эксплуатации (строительство, горная добыча) этот срок может сократиться до 3 000-4 000 часов. Ключевым фактором является не время, а качество обслуживания: замена фильтров каждые 250-500 часов и регулярный анализ масла позволяют максимально приблизиться к верхнему пределу ресурса.
Можно ли ремонтировать насос VOE460 самостоятельно?
Теоретически разборка возможна, но мы категорически не рекомендуем делать это без специального оборудования и измерительных инструментов. Восстановление плоскостности распределительной плиты требует шлифовки с точностью до 2 микрон, а подбор шестерен по высоте — точных микрометров. Попытка самостоятельного ремонта “на коленке” чаще всего приводит к тому, что насос после сборки течет или не создает давления. Надежнее заменить изношенные узлы в специализированной мастерской или установить новый агрегат.
Какое масло лучше использовать для VOE460 зимой?
Для зимней эксплуатации при температурах ниже -20°C необходимо использовать синтетические гидравлические жидкости с классом вязкости ISO VG 32 или специальные арктические масла. Минеральные масла загустевают и могут вызвать кавитацию при запуске. Обязательно проверяйте паспорт масла на соответствие требованиям DIN 51524 Part 3 (HVLP). Перед запуском в мороз желательно прогреть масло в баке до температуры хотя бы +10°C с помощью встроенных или внешних подогревателей.
Что делать, если насос начал гудеть?
Гул — это первый признак кавитации или износа подшипников. Немедленно снизьте обороты двигателя и проверьте уровень масла в баке. Осмотрите всасывающий фильтр на предмет загрязнения. Если уровень масла в норме и фильтр чистый, проверьте герметичность всасывающей магистрали на предмет подсоса воздуха. Продолжение работы с гудящим насосом приведет к быстрому разрушению шестерен. Если шум не исчезает после устранения видимых причин, остановите технику и вызовите специалиста для диагностики.
Где купить оригинальный насос VOE460?
Для приобретения оригинального оборудования обращайтесь только к официальным дистрибьюторам или напрямую к производителю. Избегайте покупок на непроверенных площадках без гарантии происхождения товара. Оригинальный насос VOE460 должен иметь четкую маркировку с серийным номером и сопроводительную документацию на языке страны назначения. Свяжитесь с нами сегодня для получения консультации по подбору аналогов или заказу оригинальных комплектующих с доставкой в ваш регион.