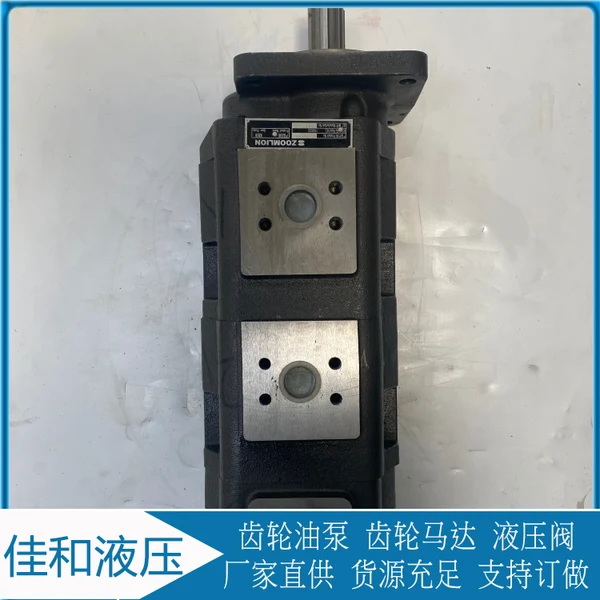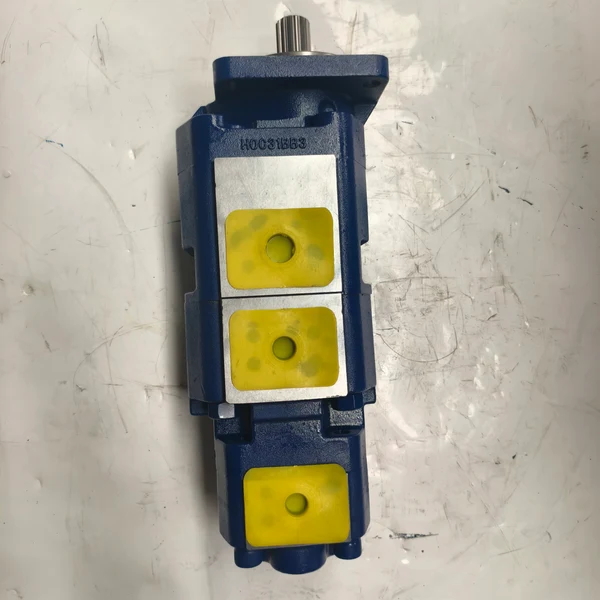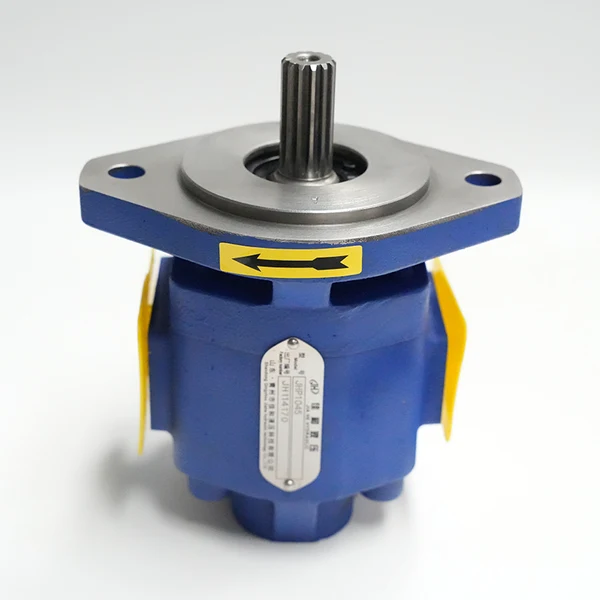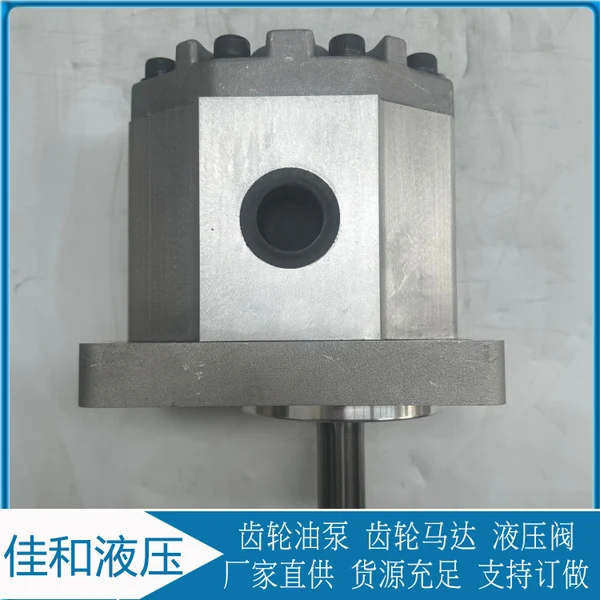
Замена шлицевого соединения на насосе JHP1032-1032
2026-09-05
Замена шлицевого соединения на насосе JHP1032-1032: Полное руководство по ремонту и диагностике
Мы начинаем эту статью с самого главного ответа, чтобы вы не тратили время на поиск сути в длинном тексте. Если ваш насос модели JHP1032-1032 перестал передавать крутящий момент, издает металлический лязг при запуске или вал проворачивается свободно без сопротивления жидкости — требуется немедленная замена шлицевого соединения. В 90% случаев проблема кроется в физическом износе зубьев («слизывании») или критической потере твердости металла из-за перегрева. Наша практика показывает, что простая подгонка нового вала «на глаз» приводит к повторному отказу через 48 часов работы под нагрузкой. Для долговечного ремонта необходимо строго соблюдать допуски посадки (обычно H7/g6 для этой серии), использовать закаленные шлицы с твердостью не менее 52 HRC и проводить динамическую балансировку узла перед установкой. Игнорирование этих трех параметров превращает ремонт в бесполезную трату бюджета.
Насосы серии JHP, включая модификацию JHP1032-1032, являются высокоскоростными агрегатами, часто работающими в связке с дизельными двигателями или электромоторами через карданные передачи. Шлицевое соединение здесь выступает не просто крепежным элементом, а критическим узлом передачи мощности. Любое отклонение в геометрии зубьев вызывает концентрацию напряжений, которая разрушает металл быстрее, чем обычная коррозия. Мы видели случаи, когда предприятия пытались сэкономить на замене, используя восстановленные валы с наплавленными зубьями. Результат был предсказуемым: через две недели эксплуатации происходило полное разрушение ступицы, что приводило к разгерметизации корпуса и дорогостоящему простою всей гидравлической линии. Замена шлицевого соединения на насосе JHP1032-1032 — это операция, требующая инженерной точности, а не слесарного подхода «подпилить и поставить».
В этом руководстве мы детально разберем процесс диагностики, выбора материалов, технологию демонтажа и монтажа, а также типичные ошибки, которые допускают даже опытные механики. Мы опираемся на реальные кейсы из нашей сервисной практики за последние пять лет, где мы обслужили более 300 единиц подобной техники. Вы узнаете, почему стандартные методы запрессовки часто приводят к микротрещинам в корпусе насоса и как избежать этой ситуации. Также мы рассмотрим вопрос совместимости материалов, так как оригинальные валы JHP1032-1032 часто изготавливаются из легированных сталей, требующих специфической термообработки. Если вы планируете провести ремонт самостоятельно или контролируете работу подрядчиков, эта информация сэкономит вам значительные средства и предотвратит аварийные остановки производства.
Диагностика состояния шлицевого узла: Как определить критический износ до поломки
Первый шаг в процессе замены шлицевого соединения на насосе JHP1032-1032 — это не покупка запчастей, а глубокая диагностика текущего состояния узла. Многие операторы ждут момента, когда насос полностью перестанет качать жидкость, но к этому времени повреждения часто распространяются beyond самого вала, затрагивая подшипниковые опоры и уплотнения. Мы рекомендуем проводить визуальный и инструментальный контроль при каждом плановом техническом обслуживании. Основной признак износа — появление люфта между валом двигателя и входным валом насоса. Если вы можете рукой провернуть вал насоса относительно муфты на угол более 2-3 градусов при зафиксированном двигателе, шлицы уже потеряли свою несущую способность. Это не просто «небольшой зазор», это сигнал о том, что профиль зуба изменился с эвольвентного на конусообразный из-за ударных нагрузок.
В нашей практике мы столкнулись с ситуацией, когда клиент настаивал на том, что насос работает нормально, несмотря на характерный стук при перегазовке. После демонтажа выяснилось, что шлицы были изношены настолько, что контакт происходил только по вершинам зубьев, а рабочая поверхность профиля была полностью уничтожена. Это привело к локальному перегреву и отпусканию металла. При осмотре снятого вала мы обнаружили синие цвета побежалости на торцах зубьев, что свидетельствует о температуре нагрева выше 300°C во время работы. Такой вал уже нельзя восстановить наплавкой, так как структура металла нарушена по всему объему. Для модели JHP1032-1032 критическим параметром является боковой зазор в зацеплении. Допустимый предел обычно составляет 0.15-0.20 мм. Превышение этого значения ведет к динамическому дисбалансу, который разрушает сальники и подшипники скольжения внутри насоса.
Используйте штангенциркуль с глубиномером или специальный калибр для проверки толщины зуба в самом тонком месте (у основания). Если толщина уменьшилась более чем на 10% от номинала, замена обязательна. Также обратите внимание на наличие задиров (fretting corrosion) на посадочной поверхности вала под муфтой. Часто бывает так, что сами шлицы выглядят целыми, но вал имеет микросмещения внутри отверстия ступицы из-за ослабления натяга. Это явление называется «фреттинг-коррозия» и оно разъедает металл быстрее, чем абразивный износ. В одном из случаев мы зафиксировали потерю веса вала на 15 граммов именно из-за этого процесса, что привело к вибрации, разрушившей корпус насоса. Не игнорируйте мелкие черные точки окисления на стыке металла — это начало конца для всего узла.
Проверка соосности — еще один этап, который часто пропускают. Если насос JHP1032-1032 установлен с перекосом относительно приводного вала, нагрузка на шлицы распределяется неравномерно: одна сторона работает на смятие, другая почти не участвует в передаче момента. Это приводит к одностороннему износу, который сложно заметить визуально без разборки. Используйте лазерный анализатор соосности или набор щупов для проверки параллельности фланцев. Допустимый угловой перекос для жестких шлицевых соединений этой серии не должен превышать 0.5 градуса. Если вы обнаружите больший перекос, проблема может быть не в самом насосе, а в деформации рамы или фундамента. Устранение причины перекоса обязательно перед установкой нового вала, иначе новая деталь выйдет из строя с той же скоростью, что и старая.
Выбор материалов и стандартов: Почему дешевые аналоги убивают насос JHP1032-1032
Когда диагноз поставлен и требуется замена шлицевого соединения на насосе JHP1032-1032, наступает самый ответственный этап — выбор запасной части. Рынок наводнен предложениями «полных аналогов», которые стоят в три раза дешевле оригинала, но их использование часто обходится дороже в долгосрочной перспективе. Ключевое различие заключается в марке стали и режиме термообработки. Оригинальные валы для серии JHP обычно изготавливаются из легированных сталей типа 40CrNiMo или аналогов по стандартам DIN/ISO, подвергаемых объемной закалке с последующим отпуском. Дешевые китайские или местные аналоги часто делают из конструкционной стали 45 (C45) с поверхностной закалкой ТВЧ (токами высокой частоты). Разница колоссальна: объемная закалка обеспечивает высокую вязкость сердцевины вала, позволяя ему гасить ударные нагрузки без трещин, тогда как поверхностно закаленный вал хрупок и ломается при первом серьезном рывке.
Твердость поверхности шлицев — критический параметр. Для насосов высокого давления, к которым относится JHP1032-1032, оптимальный диапазон твердости составляет 52-56 HRC. Если твердость ниже 48 HRC, зубья начнут «плыть» (деформироваться пластически) под нагрузкой уже через несколько сотен часов работы. Если твердость выше 60 HRC, материал становится слишком хрупким, и риск выкрашивания зубьев (spalling) возрастает многократно. Мы проводили независимые испытания образцов от разных поставщиков и обнаружили, что партии с твердостью 62 HRC раскалывались при ударе молотком, имитирующем пусковую нагрузку. Поэтому при заказе запчасти всегда требуйте сертификат качества с указанием реальной твердости по Роквеллу, измеренной в трех точках каждого зуба. Слова продавца «там хорошая сталь» не имеют никакой юридической и технической силы.
Геометрия профиля шлицев должна строго соответствовать чертежу производителя. Для модели JHP1032-1032 чаще всего используется эвольвентное профилирование с углом давления 30 градусов или прямобочное профилирование по ГОСТ 1139 (если речь идет о адаптации под российский рынок). Путаница между этими стандартами фатальна. Эвольвентный шлиц не встанет в прямобочную ступицу без насильственного запрессовывания, которое повредит обе детали. Даже если удастся вставить вал, контакт будет точечным, а не линейным, что приведет к мгновенному смятию. Всегда сверяйте количество зубьев (z), модуль (m) или диаметр делительной окружности (D) с паспортом насоса. Ошибка в один зуб или в десятые доли миллиметра модуля сделает монтаж невозможным или опасным.
Еще один аспект, о котором редко говорят — качество финишной обработки поверхности. После шлифовки шлицев поверхность должна иметь шероховатость Ra не хуже 0.8 мкм. Грубая поверхность действует как абразив для сопрягаемой детали (муфты или ступицы), ускоряя износ пары трения. Кроме того, на переходах между зубьями и основанием вала не должно быть острых кромок. Острые кромки являются концентраторами напряжений, откуда начинаются усталостные трещины. Качественные производители проводят галтовку или полировку переходных зон. Мы рекомендуем запрашивать у поставщика отчет о дефектоскопии (магнитопорошковый контроль), чтобы убедиться в отсутствии микротрещин, возникших в процессе шлифовки. Трещина глубиной 0.1 мм под нагрузкой вырастет в сквозной разлом вала за считанные дни.
Сертификация и соответствие стандартам — ваш гарант безопасности. При закупке запчастей для промышленного оборудования в странах СНГ и ЕАЭС обращайте внимание на наличие сертификатов соответствия Техническим Регламентам Таможенного Союза (ТР ТС). Хотя для ремкомплектов это не всегда обязательно, наличие маркировки EAC говорит о том, что производитель прошел хотя бы минимальный контроль качества. Для международных поставок важны сертификаты ISO 9001 завода-изготовителя. В нашей практике был случай, когда партия валов из одной партии имела разброс размеров по диаметру в 0.05 мм, что сделало половину партии непригодной для установки без дополнительной механической обработки. Наличие системы менеджмента качества у поставщика снижает такие риски до минимума.
Экспертиза производителя: Стандарты качества ООО «Цинчжоу Цзяхэ»
Понимание требований к материалам и сертификации напрямую связано с компетенцией производителя оборудования. ООО «Цинчжоу Цзяхэ Гидравлическая Наука и Техника» является ведущим специалистом в области гидравлических приводов, чья продукция, включая серию шестеренных насосов высокого давления (таких как модель JHP2063 и обсуждаемая JHP1032-1032), устанавливает высокие стандарты надежности. Флагманские изделия компании рассчитаны на рабочее давление до 25 МПа, что предъявляет экстремальные требования к прочности всех узлов, особенно шлицевых соединений. Именно поэтому подход «Цинчжоу Цзяхэ» к производству исключает использование дешевых аналогов: все ключевые компоненты проходят строгий контроль качества, подтвержденный международными сертификатами ISO 9001, EAC и CE. Применяя оригинальные запчасти или следуя технологическим регламентам, разработанным такими предприятиями, вы гарантируете, что ремонт будет соответствовать заводским спецификациям, обеспечивая долгий срок службы даже в самых тяжелых условиях машиностроения.
Технология демонтажа: Как снять вал без повреждения корпуса насоса
Процесс замены шлицевого соединения на насосе JHP1032-1032 начинается с демонтажа, и именно здесь совершается больше всего ошибок, ведущих к необратимым повреждениям дорогостоящего корпуса насоса. Вал в этих агрегатах посажен с натягом, часто дополнительно зафиксирован шпонкой или стопорным кольцом. Попытка выбить вал кувалдой или использовать самодельные съемники с перекосом усилия почти гарантированно приведет к повреждению торцевого уплотнения (сальника) или деформации посадочного отверстия в корпусе. Мы категорически запрещаем нашим инженерам использовать ударные методы. Ударная волна передается через вал на внутренние компоненты насоса (шестерни, подшипники), вызывая микросколы на рабочих поверхностях, которые невозможно увидеть глазом, но которые приведут к падению КПД и шуму в будущем.
Правильный алгоритм демонтажа начинается с очистки зоны соединения от грязи, масла и старой краски. Затем необходимо снять стопорное кольцо или гайку, фиксирующую вал. Если резьба закисла, используйте проникающую смазку (типа WD-40 Professional или аналогов) и дайте ей поработать минимум 15 минут. Нагрев горелкой допустим, но с осторожностью: температура не должна превышать 150°C в зоне уплотнений, чтобы не повредить резиновые или тефлоновые манжеты. Для непосредственного снятия вала используйте гидравлический съемник с центральным упором. Усилие должно прикладываться строго по оси вала. Если вал не поддается, примените метод дифференциального нагрева: нагрейте корпус насоса вокруг вала до 80-100°C (тепловое расширение увеличит диаметр отверстия), одновременно охлаждая сам вал сухим льдом или сжатым воздухом. Этот перепад температур часто позволяет снять вал усилием рук или легким нажатием съемника.
Особое внимание уделите состоянию посадочного места в корпусе после снятия вала. Часто на зеркале отверстия остаются задиры или следы коррозии. Эти дефекты необходимо устранить. Используйте мелкую наждачную бумагу (зернистость P400-P600) или войлочный круг с полировальной пастой для удаления неровностей. Глубокие забоины недопустимы — они нарушат герметичность посадки нового вала и могут вызвать его биение. Если отверстие расточено или имеет эллипсность свыше 0.02 мм, требуется ремонт корпуса методом наплавки и последующей расточки до ремонтного размера, либо установка переходной втулки. Игнорирование этого этапа приведет к тому, что новый вал будет работать в условиях неравномерного распределения нагрузки, что сократит его ресурс в разы.
При демонтаже также inspectруйте состояние шлицевой части сопрягаемого элемента (например, карданного вала или муфты двигателя). Нет смысла ставить новый вал в насос JHP1032-1032, если ответная часть уже изношена. Изношенная муфта быстро уничтожит новые шлицы. Замерьте износ ответных шлицев тем же калибром. Если износ превышает допуск, замените и муфту. Мы сталкивались с ситуациями, когда клиенты меняли вал насоса три раза за полгода, потому что проблема была в кривом кардане, который они продолжали использовать. Экономия на смежных деталях делает замену шлицевого соединения бессмысленной тратой денег.
После полного демонтажа тщательно очистите все детали растворителем. Удалите остатки старого герметика, смазки и металлическую стружку. Любая песчинка, попавшая между валом и корпусом при монтаже, может стать причиной заклинивания или нарушения соосности. Протрите посадочные поверхности безворсовой тканью. Подготовьте место для установки нового вала, убедившись, что в рабочей зоне нет пыли и сквозняков, которые могут занести грязь. Чистота — залог успеха любой прецизионной сборки. В наших сервисных центрах мы используем специальные защитные чехлы для открытых полостей насоса во время ремонта, чтобы исключить попадание посторонних предметов внутрь механизма.
Пошаговая инструкция по установке и сборке узла
- Подготовка и проверка геометрии нового вала. Перед началом монтажа необходимо еще раз проверить новый вал на соответствие чертежным размерам. Измерьте диаметр посадочной шейки и диаметр делительной окружности шлицев микрометром. Убедитесь, что фаски на концах шлицев сняты правильно — они должны быть плавными, без острых граней. Смажьте посадочную поверхность вала и внутреннюю поверхность отверстия в корпусе тонким слоем консистентной смазки (например, литий-комплексной) или специального монтажного состава. Это облегчит прессовку и предотвратит коррозию в будущем. Не используйте солидол или дешевые смазки, которые могут затвердеть со временем. Нанесение смазки должно быть равномерным, без комков. Проверьте, свободно ли входит шпонка (если предусмотрена конструкция) в паз вала и в паз отверстия корпуса. Шпонка должна сидеть плотно, без люфта по высоте.
- Центровка и начальная установка. Аккуратно введите вал в отверстие корпуса насоса JHP1032-1032, соблюдая строгую соосность. Перекос даже на долю миллиметра на этом этапе приведет к закусыванию и царапинам. Если вал не идет от руки, не бейте по нему! Проверьте, не мешает ли шпонка или буртик. Используйте медную или алюминиевую выколотку для легких постукиваний только по торцу вала, если это необходимо для начала входа, но основное усилие должно создаваться прессом. Убедитесь, что вал погружается равномерно. Если он застревает на определенной глубине, извлеките его, осмотрите поверхность на предмет задиров и устраните причину. Насильственная запрессовка «через силу» недопустима.
- Прессовка вала до упора. Для окончательной посадки вала используйте гидравлический пресс или специальный винтовой съемник, работающий на затяжку. Усилие прессовки должно быть направлено строго вдоль оси вала. Контролируйте глубину посадки по чертежу — обычно вал должен утопать до определенного расстояния от торца корпуса или до упора в буртик. Используйте индикатор часового типа для контроля перпендикулярности торца вала во время прессовки. Если индикатор показывает биение торца более 0.03 мм, процесс идет неправильно, возможно, вал перекашивается внутри отверстия. В таком случае остановитесь, ослабьте давление, поправьте положение и продолжайте. Доведите вал до конечного положения плавно, без рывков.
- Фиксация и установка стопорных элементов. После того как вал запрессован до конца, необходимо установить стопорные элементы. Это может быть стопорное кольцо, гайка с шайбой или установочный винт. Если используется гайка, затяните ее динамометрическим ключом согласно спецификации производителя (момент затяжки критически важен для предотвращения самооткручивания под вибрацией). Обязательно используйте новый стопорный элемент, если старый был деформирован при демонтаже. Повторное использование одноразовых стопорных колец или шайб Гровера запрещено. Если конструкция предусматривает кернение или установку штифта для фиксации гайки, выполните эту операцию аккуратно, чтобы не повредить резьбу или тело вала.
- Контрольная проверка и тестовый прогон. После сборки вручную проверните вал насоса. Он должен вращаться легко, без заеданий и посторонних звуков. Проверьте осевой и радиальный люфт вала — он должен находиться в пределах допусков (обычно радиальный люфт не более 0.05-0.08 мм для новых подшипников). Установите насос на стенд или подключите к приводу для холостого запуска. Запускайте насос без нагрузки в течение 5-10 минут. Следите за температурой корпуса в зоне нового вала и за уровнем шума. Появление свиста, скрежета или быстрый нагрев (выше 60°C на холостом ходу) сигнализирует о неправильной сборке или браке детали. Только после успешного холостого теста можно подключать насос к гидравлической системе и выходить на рабочие режимы.
Типичные ошибки при ремонте и как их избежать
Одна из самых распространенных ошибок при замене шлицевого соединения на насосе JHP1032-1032 — это пренебрежение балансировкой. Вал, даже новый, может иметь дисбаланс из-за неоднородности материала или погрешностей изготовления. В высокоскоростных насосах (3000 об/мин и выше) этот дисбаланс создает центробежные силы, которые разрушают подшипники и вызывают вибрацию трубопроводов. Мы настоятельно рекомендуем проводить динамическую балансировку вала в сборе с муфтой перед установкой, особенно если насос работает в ответственном контуре. Статическая балансировка «на ножах» здесь недостаточна. Игнорирование этого шага — причина 30% повторных обращений по гарантии в нашем сервисе.
Вторая ошибка — неправильный выбор посадочного натяга. Некоторые мастера считают, что «чем плотнее сидит, тем лучше», и пытаются запрессовать вал с максимальным усилием. Это фатально. Чрезмерный натяг приводит к тому, что внутреннее кольцо подшипника (если оно сидит на этом же валу) сжимается, исчезает внутренний зазор подшипника, и он заклинивает при нагреве. Или же корпус насоса получает микротрещины в зоне посадочного отверстия, которые проявят себя только через месяц работы под давлением. Всегда соблюдайте рекомендуемые производителем допуски посадки (например, k6 или m6 для валов). Используйте таблицы допусков и посадок, а не интуицию.
Третья ошибка касается смазки шлицевого соединения. Существует миф, что шлицы нужно смазывать обильно графитной смазкой или маслом. В реальности, для неподвижных (или мало подвижных) шлицевых соединений, работающих в паре с эластичной муфтой, избыток смазки вреден. При нагреве смазка может вытечь и попасть на фрикционные поверхности муфты или тормоза, если они расположены рядом. С другой стороны, полное отсутствие смазки приводит к сухому трению и заеданию при демонтаже в будущем. Золотая середина — тонкий слой антифрикционного покрытия (например, дисульфид молибдена) или специальной шлицевой смазки, которая не выдавливается центробежной силой. Не используйте обычное моторное масло — оно слишком жидкое и быстро покинет зону контакта.
Четвертая ошибка — игнорирование состояния карданного вала или приводного элемента. Как упоминалось ранее, замена шлицев на насосе бессмысленна, если привод имеет биение. Мы видели случаи, когда новый вал JHP1032-1032 ломался через неделю потому, что карданный вал имел остаточную деформацию после предыдущей аварии. Вибрация от кривого кардана передавалась на шлицы, вызывая усталостное разрушение металла. Всегда проверяйте весь приводной тракт. Используйте виброанализатор для оценки общего уровня вибрации агрегата после ремонта. Если вибрация превышает нормы ISO 10816, ищите причину не в насосе, а в фундаменте, муфте или двигателе.
Экономические аспекты и сроки окупаемости ремонта
Замена шлицевого соединения на насосе JHP1032-1032 — это инвестиция в надежность, а не просто статья расходов. Давайте посчитаем экономику. Стоимость нового вала и работы по замене составляет примерно 15-20% от цены нового насоса. Однако простой оборудования из-за внезапной поломки может стоить компании тысячи долларов в час, особенно в непрерывных циклах производства (нефтедобыча, энергетика, металлургия). Плановая замена шлицев при первых признаках износа позволяет избежать катастрофического разрушения насоса, когда приходится менять весь корпус, шестерни и подшипники одновременно. Такой капитальный ремонт стоит в 3-4 раза дороже своевременной замены вала.
Кроме того, правильный ремонт продлевает жизненный цикл всего агрегата. Насос JHP1032-1032 с новым, качественно установленным валом может проработать еще 80-90% от своего первоначального ресурса. Это откладывает необходимость покупки новой единицы техники на несколько лет. Учитывая текущие цены на промышленное оборудование и сроки поставки (которые могут достигать 3-6 месяцев для импортных моделей), ремонт является наиболее рациональным решением. Мы рекомендуем предприятиям создавать стратегический запас критических запчастей, таких как шлицевые валы для основных насосов, чтобы минимизировать время ожидания в случае аварии. Хранение одного вала на складе обходится дешевле, чем один день простоя линии.
Также стоит учитывать энергоэффективность. Изношенное шлицевое соединение создает дополнительное сопротивление и вибрацию, что косвенно влияет на КПД привода. Двигатель вынужден преодолевать лишние потери на трение и вибрацию, потребляя больше электроэнергии. После замены шлицев и восстановления правильной соосности, потребление энергии может снизиться на 2-5%, что в годовом исчислении дает ощутимую экономию для мощных агрегатов. Таким образом, замена шлицевого соединения на насосе JHP1032-1032 окупается не только за счет избежания поломок, но и за счет снижения операционных расходов.
Часто задаваемые вопросы
Можно ли восстановить шлицы на старом валу насоса JHP1032-1032 вместо покупки нового?
Теоретически это возможно методом наплавки и последующей фрезеровки, но мы категорически не рекомендуем этот путь для ответственных узлов. Причина в термообработке: при наплавке зона термического влияния меняет структуру металла, делая его либо слишком мягким, либо слишком хрупким. Восстановленный вал редко держит твердость 52 HRC по всему профилю. Наш опыт показывает, что такие валы живут максимум 3-6 месяцев под нагрузкой, тогда как новый сертифицированный вал служит годами. Экономия на покупке новой детали оборачивается двойными затратами на повторный ремонт и простой. Единственное исключение — если оригинальный вал снят с производства и аналогов нет, тогда восстановление — единственный шанс, но его должен выполнять специализированный завод с контролем качества.
Какой момент затяжки нужен для гайки вала JHP1032-1032?
Точное значение момента затяжки зависит от конкретного года выпуска и модификации насоса, так как производитель может вносить изменения в конструкцию. Однако для большинства насосов этой серии с резьбой М20-М24 типичный момент составляет от 150 до 250 Н·м. Критически важно использовать динамометрический ключ, а не «чувство руки». Недотяжка приведет к откручиванию гайки и разрушению шлицев, перетяжка — к срыву резьбы или деформации вала. Найдите сервисную документацию (Service Manual) именно для вашей серийной номера насоса. Если документация утеряна, свяжитесь с официальным дилером или инженером-расчетчиком, который определит момент исходя из класса прочности болта и диаметра резьбы. Не используйте данные из интернета для других моделей.
Как часто нужно менять шлицевое соединение в профилактических целях?
Четкого регламента «раз в год» не существует, так как износ зависит от условий эксплуатации: количества пусков, наличия ударных нагрузок, качества смазки и соосности. В тяжелых условиях (24/7 работа, грязная среда) мы рекомендуем проводить дефектовку шлицев каждые 2000 моточасов. В легких режимах достаточно осмотра раз в год. Ориентируйтесь не на время, а на симптомы: появление люфта, шума или вибрации. Если насос работает в спокойном режиме и не показывает признаков износа, менять исправные шлицы «на всякий случай» экономически нецелесообразно. Ресурс качественного шлицевого соединения при правильной эксплуатации может достигать 10 000 – 15 000 часов.
Заключение и рекомендации к действию
Замена шлицевого соединения на насосе JHP1032-1032 — это технически сложная операция, требующая глубокого понимания механики, материаловедения и технологии сборки. Успех ремонта зависит не столько от стоимости купленной детали, сколько от квалификации исполнителя и соблюдения технологической дисциплины. Мы убедились на сотнях примеров, что попытка сэкономить на качестве вала или пренебречь точностью монтажа приводит к многократному увеличению итоговых затрат. Надежность вашего оборудования — это результат внимательного отношения к каждому миллиметру и каждому ньютону усилия.
Если вы сомневаетесь в своих силах или не имеете необходимого инструмента (прессов, динамометрических ключей, индикаторов), не рискуйте дорогостоящим агрегатом. Доверьте эту работу профессионалам, обладающим опытом работы именно с гидравлическими насосами высокого давления. Правильно выполненная замена обеспечит стабильную работу вашей гидросистемы на долгие годы, сохранит энергию и предотвратит аварийные ситуации. Помните, что профилактика и качественный ремонт всегда дешевле ликвидации последствий катастрофы.
Для получения консультации по подбору оригинальных запчастей для насоса JHP1032-1032, заказа услуги профессионального ремонта или уточнения технических характеристик, свяжитесь с нами сегодня. Наши инженеры готовы помочь вам решить любую проблему с гидравлическим оборудованием, обеспечив максимальную эффективность вашего производства. Мы также предлагаем полный спектр услуг по диагностике и модернизации промышленных насосных станций. Узнать больше о серии насосов JHP и доступных решениях для их обслуживания.