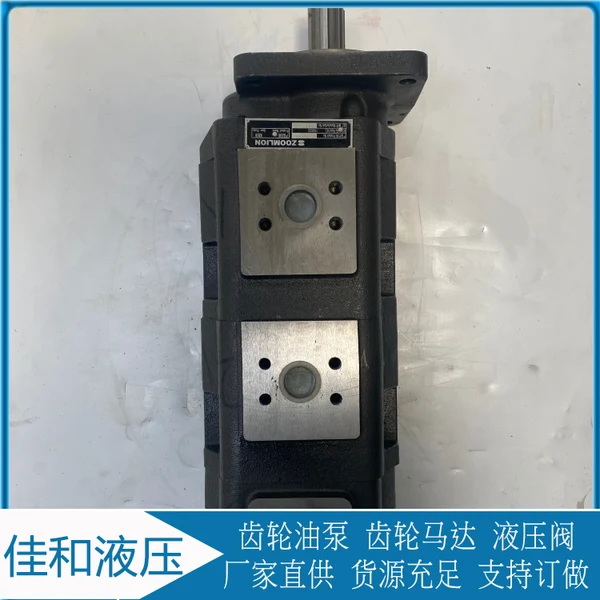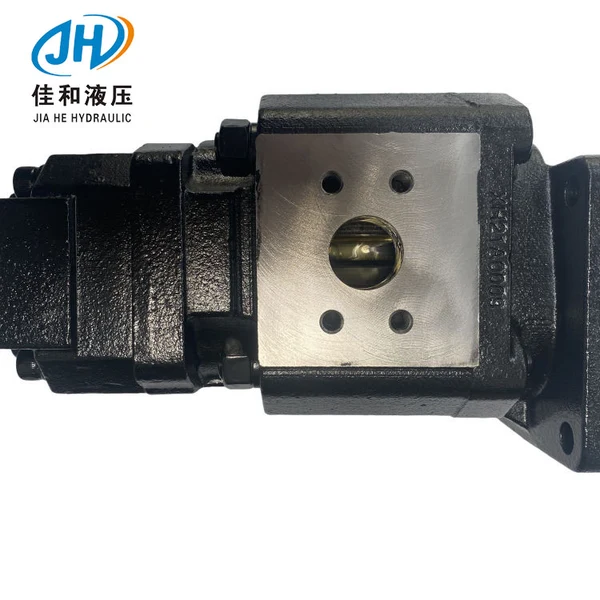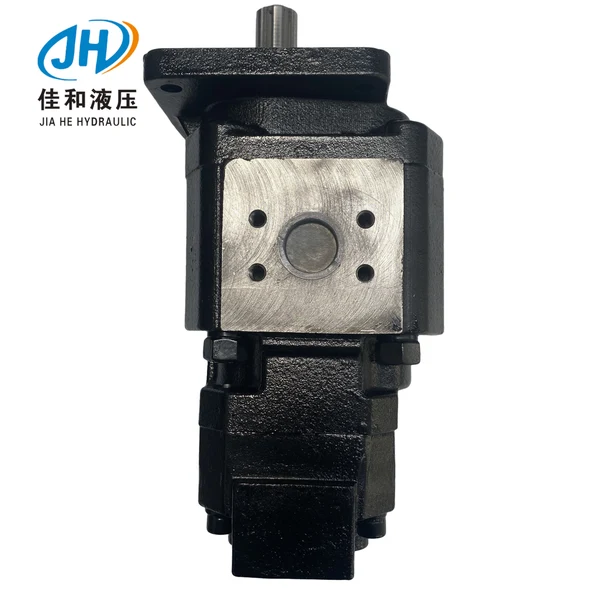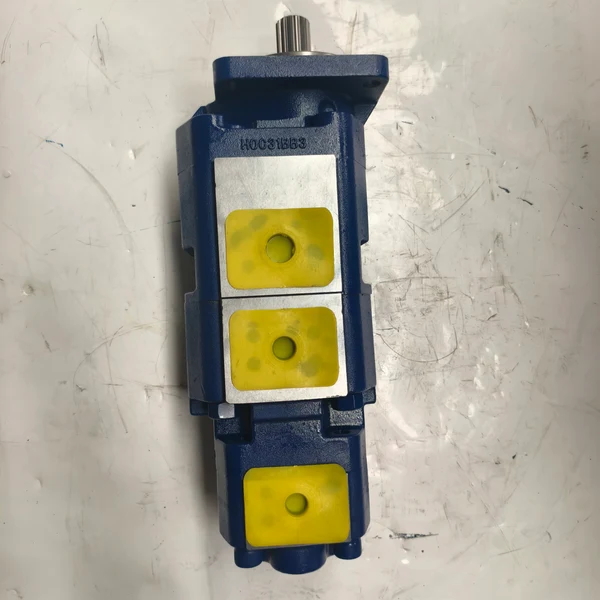
Диагностика насоса JHP3-3-2-2 перед покупкой
2026-09-05
Диагностика насоса JHP3-3-2-2 перед покупкой: критические параметры и скрытые риски
Покупка промышленного оборудования без предварительной технической экспертизы — это прямой путь к простоям производственной линии и финансовым потерям, которые могут превысить стоимость самого агрегата в три раза. Диагностика насоса JHP3-3-2-2 перед покупкой требует не просто визуального осмотра, а глубокого анализа рабочих характеристик, материалов проточной части и соответствия конкретным условиям вашей гидравлической системы. В нашей практике мы неоднократно сталкивались с ситуацией, когда заказчики приобретали внешне исправные единицы техники, которые выходили из строя через 48 часов эксплуатации из-за несоответствия кавитационного запаса реальным условиям всасывания или скрытых дефектов литья корпуса.
Наш пятнадцатилетний опыт работы на рынке гидравлических систем позволил нам выработать строгие алгоритмы проверки, помогающие избежать покупки неликвида. Как компания ООО «Цинчжоу Цзяхэ Гидравлическая Наука и Техника», специализирующаяся на производстве высоконадежных гидравлических приводов, включая шестеренные насосы высокого давления (такие как модель JHP2063), гидромоторы и распределители, мы знаем изнутри, какие стандарты качества отличают профессиональное оборудование от кустарной сборки. Наши флагманские изделия, сертифицированные по ISO 9001, EAC и CE и работающие при давлениях до 25 МПа, задали для нас высокую планку контроля, которой мы руководствуемся при оценке любого насосного оборудования, включая центробежные модели серии JHP.
Модель JHP3-3-2-2 представляет собой специфическую конфигурацию в линейке горизонтальных многоступенчатых центробежных насосов, где цифровая маркировка указывает на количество ступеней, диаметр патрубков и конструктивные особенности рабочего колеса. Непонимание этой кодировки приводит к тому, что инженеры закупляют оборудование с избыточным напором, вызывая перегрузку электродвигателя, или, наоборот, с недостаточной производительностью, делая систему бесполезной. Мы разберем каждый аспект проверки: от анализа сертификатов качества до физического измерения биения вала, чтобы вы могли принять обоснованное решение.
Расшифровка модели и проверка соответствия техническому заданию
Первым шагом в процессе диагностики является верификация того, что физический экземпляр соответствует заявленной модели JHP3-3-2-2, так как на вторичном рынке и у недобросовестных дистрибьюторов часто встречаются подмены или модификации, не прошедшие заводские испытания. Маркировка “JHP” обычно обозначает серию горизонтальных многоступенчатых насосов для чистой воды или слабощелочных сред, однако вариации в исполнении могут кардинально менять область применения. Цифры “3-3-2-2” в данном контексте требуют детальной расшифровки относительно конкретного завода-изготовителя, но в большинстве случаев первая тройка указывает на номинальный диаметр всасывающего патрубка (например, 80 мм или 3 дюйма), вторая — на диаметр напорного патрубка, а последующие цифры могут обозначать количество рабочих колес или модификацию уплотнения.
Важно понимать, что даже минимальное отклонение в геометрии рабочих колес, которое невозможно определить на глаз, приводит к падению КПД насоса на 15-20%. Мы рекомендуем запросить у поставщика оригинальный паспорт изделия с заводским номером, который должен совпадать с номером, выбитым на чугунном корпусе. Если номера не совпадают или паспорт выглядит как ксерокопия без печатей, это первый сигнал о потенциальных проблемах. В одном из наших проектов клиент приобрел партию насосов, где паспортные данные были сфальсифицированы, и реальная производительность оказалась на 30% ниже заявленной, что привело к невозможности заполнения технологических резервуаров в требуемое время.
Проверка должна включать сверку габаритных размеров с официальными чертежами производителя. Измерьте расстояние между центрами всасывающего и напорного патрубков, высоту оси вращения относительно монтажной плиты и общий вес агрегата. Отклонение веса более чем на 5% в меньшую сторону часто свидетельствует об использовании облегченных сплавов вместо стандартного чугуна SS304 или cast iron, что снижает ресурс службы при работе с абразивными примесями. Используйте штангенциркуль для измерения диаметров валов в местах посадки подшипников — если вал тоньше стандарта, он будет подвержен повышенному прогибу под нагрузкой.
Визуальный осмотр и оценка качества литья корпуса
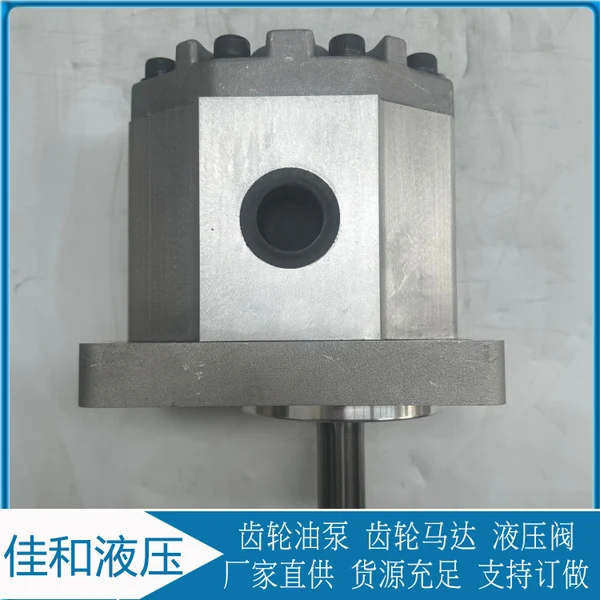
Качество литья корпуса насоса является фундаментальным фактором, определяющим его способность выдерживать рабочее давление и гидроудары без разрушения. При диагностике насоса JHP3-3-2-2 перед покупкой необходимо провести тщательный визуальный осмотр внутренней и внешней поверхностей проточной части на предмет раковин, трещин и следов непроплавов. Хорошее литье должно иметь равномерную структуру металла без видимых пористостей; наличие песчаных включений или шлаковых пятен говорит о нарушении технологии плавки и низком контроле качества на заводе.
Особое внимание следует уделить зоне разделительной плоскости между секциями многоступенчатого насоса. В моделях типа JHP соединение секций осуществляется через стяжные шпильки, и герметичность обеспечивается прокладками или металлическими кольцами. Если вы заметите следы старого герметика, неравномерное затягивание гаек или деформацию фланцев, это указывает на то, что насос уже был в эксплуатации или собран кустарным способом. Мы сталкивались со случаями, когда такие “восстановленные” насосы давали течь под давлением 1.2 МПа уже через неделю работы, требуя полной переборки.
Проверьте состояние окраски и антикоррозийного покрытия. Хотя краска не влияет на гидравлику, ее качество косвенно свидетельствует об уровне культуры производства. Отслаивающаяся краска, пузыри или ржавчина под слоем эмали в новых изделиях недопустимы. Осмотрите крепежные элементы: болты и гайки должны быть одного цвета, без следов коррозии и иметь четкую резьбу. Использование разнородного крепежа часто встречается при кустарной сборке из бракованных комплектующих. Обратите внимание на дренажные отверстия — они должны быть свободны и не иметь следов сварки, которая могла бы заблокировать слив конденсата.
Диагностика вала, подшипниковых узлов и механических уплотнений
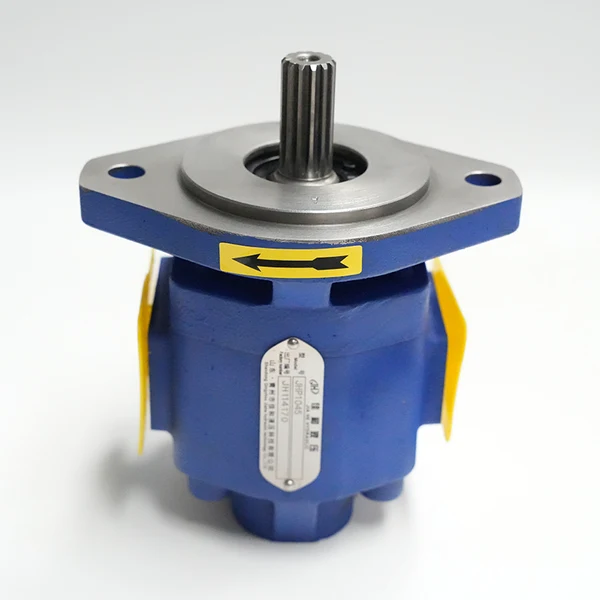
Вал насоса является самым нагруженным элементом, передающим крутящий момент от двигателя к рабочим колесам, и его состояние напрямую влияет на вибрационные характеристики и срок службы всего агрегата. При проверке насоса JHP3-3-2-2 необходимо снять защитный кожух муфты и попытаться провернуть вал вручную. Вращение должно быть плавным, без заеданий, рывков или ощущения песка внутри подшипников. Люфт вала в радиальном направлении не должен превышать 0.05 мм для насосов такого класса; превышение этого значения говорит об износе подшипниковых гнезд или самих подшипников.
Механическое уплотнение (торцевое уплотнение) — это элемент, который чаще всего становится причиной утечек. В насосах серии JHP обычно используются одинарные или двойные торцевые уплотнения в зависимости от давления. Осмотрите камеру уплотнения: она должна быть сухой и чистой. Наличие следов жидкости или кристаллизованного продукта указывает на предыдущую работу или испытание водой, после которого уплотнение могло быть повреждено. Уточните материал пары трения уплотнения: для агрессивных сред требуется карбид кремния (SiC), тогда как для обычной воды достаточно графита и керамики. Замена неподходящего уплотнения в полевых условиях обойдется дороже, чем первоначальная диагностика.
Подшипниковый узел должен быть надежно закреплен и иметь достаточное количество смазки. Попросите продавца продемонстрировать возможность добавления смазки через масленки или проверьте наличие закрытых подшипников с пожизненной смазкой. Шум при проворачивании вала — это категорический признак брака. В нашей практике был случай, когда партия насосов имела скрытый дефект сепараторов подшипников, который проявился только после 200 часов работы, вызвав клин вала и сгорание электродвигателя мощностью 15 кВт. Проверка температуры корпуса подшипников после короткого пробного запуска (если это возможно) также информативна: нагрев выше 60°C свидетельствует о неправильной сборке или перетяжке.
| Параметр проверки | Нормативное значение / Признак исправности | Критический дефект (признак брака) | Риск при игнорировании |
|---|---|---|---|
| Биение вала (радиальное) | < 0.05 мм | > 0.1 мм, видимое глазом колебание | Разрушение механического уплотнения, вибрация трубопровода |
| Состояние литья корпуса | Гладкая поверхность, отсутствие пор | Раковины, трещины, следы ремонта сваркой | Разрыв корпуса под давлением, потеря герметичности |
| Вращение вала вручную | Плавное, бесшумное, без заеданий | Хруст, рывки, неравномерное сопротивление | Заклинивание подшипников, перегрев двигателя |
| Геометрия патрубков | Соответствие DN/DN, параллельность фланцев | Перекос фланцев, несовпадение отверстий | Невозможность монтажа, напряжение в трубопроводе |
| Маркировка и паспорт | Совпадение номеров, наличие голограмм/печатей | Отсутствие паспорта, стертая маркировка | Невозможность гарантийного обслуживания, подделка |
Анализ электрической части и совместимости с приводом
Электродвигатель, установленный на насосе JHP3-3-2-2, должен строго соответствовать требованиям сети и условиям эксплуатации, иначе эффективность всей системы будет сведена к нулю. Проверьте шильдик двигателя: напряжение (380В/400В/690В), частоту тока (50Гц/60Гц), класс изоляции (F или H) и степень защиты (IP54/IP55). Несоответствие частоты тока, например, использование двигателя 60Гц в сети 50Гц, приведет к снижению оборотов на 20%, что пропорционально уменьшит напор и производительность насоса, выводя его из рабочей точки.
Класс энергоэффективности двигателя (IE2, IE3, IE4) играет критическую роль в операционных расходах. Для насосов, работающих в круглосуточном режиме, разница в потреблении энергии между классом IE2 и IE3 может составлять тысячи долларов в год. Убедитесь, что двигатель имеет сертификат соответствия стандартам вашей страны (например, EAC для Евразийского экономического союза или CE для Европы). Отсутствие сертификации может привести к проблемам при прохождении экологического аудита или таможенной очистке.
Осмотрите коробку клемм (BRNO). Она должна быть герметичной, с исправными кабельными вводами. Внутри не должно быть следов влаги, окисления контактов или оплавленной изоляции. Проверьте качество соединения заземления — это вопрос безопасности персонала. Также оцените состояние муфты coupling, соединяющей вал двигателя и вал насоса. Резиновые элементы муфты не должны иметь трещин или признаков старения, а металлические диски должны быть ровными. Дисбаланс муфты является одной из главных причин повышенной вибрации, которая разрушает подшипники насоса.
Проверка документации и соответствие международным стандартам
Документальное сопровождение насоса JHP3-3-2-2 является таким же важным элементом диагностики, как и физический осмотр. Полный пакет документов должен включать: паспорт изделия с индивидуальным серийным номером, руководство по эксплуатации и обслуживанию на понятном языке, протокол заводских испытаний (Performance Test Report) и сертификаты соответствия. Протокол испытаний особенно важен: в нем должны быть приведены реальные кривые напора и производительности, полученные на стенде именно для вашего экземпляра, а не усредненные данные по серии.
Обратите внимание на соответствие стандартам материалов. Для пищевой промышленности или работы с питьевой водой материалы проточной части должны иметь сертификаты FDA или соответствовать ГОСТ/ISO для контакта с пищевыми продуктами. Если насос планируется использовать во взрывоопасных зонах (нефтегазовый сектор), он должен иметь маркировку Ex и соответствующий сертификат ATEX или IECEx. Отсутствие этих документов делает эксплуатацию насоса незаконной и опасной.
Гарантийные обязательства должны быть четко прописаны. Уточните срок гарантии (обычно 12 месяцев с момента ввода в эксплуатацию, но не более 18 месяцев с даты отгрузки), условия ее предоставления и список исключений. Добросовестный производитель всегда указывает перечень рекомендуемых запасных частей и их артикулы. Если продавец уклоняется от предоставления письменной гарантии или предлагает только устные заверения, это серьезный красный флаг. В нашей практике отказ в гарантийном ремонте часто мотивировали отсутствием протокола первичного запуска, поэтому требуйте наличия всех форм актов ввода в эксплуатацию.
Типичные ошибки при приемке и скрытые дефекты
Одной из самых распространенных ошибок при покупке является игнорирование условий хранения насоса до момента продажи. Даже новый насос, хранившийся на открытом складе без консервации, может иметь коррозию внутренних полостей из-за конденсата. Обязательно загляните внутрь всасывающего патрубка с фонарем: наличие ржавчины или водяных подтеков говорит о нарушении условий хранения. Такие насосы требуют немедленной ревизии и замены смазки перед установкой, что увеличивает затраты времени и денег.
Еще одна ошибка — фокусировка только на цене без учета стоимости жизненного цикла. Дешевый насос JHP3-3-2-2 может иметь рабочие колеса из низкокачественного пластика или композита вместо нержавеющей стали AISI 304/316. Это допустимо для чистой воды, но неприемлемо для сред с микропримесями. Мы видели случаи, когда пластиковые колеса разрушались за 3 месяца работы, вызывая дисбаланс и вибрацию, которая разрушала весь насосный узел. Всегда уточняйте материал рабочих колес и диффузоров в спецификации.
Недооценка важности правильного фундамента и_alignment_ (центровки) при приемке также ведет к проблемам. Часто насосы поставляются без общей рамы или с неправильно установленными лапами. Если вы покупаете насос отдельно от двигателя, убедитесь, что посадочные размеры соответствуют вашим стандартам. Неправильная центровка, выполненная монтажниками из-за дефектов литья лап, приведет к быстрому износу муфты. Требуйте от поставщика гарантии геометрической точности монтажных поверхностей.
Практические шаги для финальной верификации перед оплатой
Перед окончательным расчетом с поставщиком выполните чек-лист из пяти обязательных действий. Во-первых, запросите видео работы насоса на испытательном стенде завода, где видны показания манометров и расходомеров в реальном времени. Во-вторых, проведите независимую экспертизу материалов с помощью портативного анализатора спектра (если есть возможность), чтобы подтвердить марку стали корпуса и вала. В-третьих, проверьте комплектацию: наличие опорной рамы, муфты, защитного кожуха и комплекта ЗИП (запасные части, инструменты и принадлежности).
В-четвертых, согласуйте условия логистики и упаковки. Насос должен быть упакован в деревянный ящик с фиксацией, предотвращающей смещение при транспортировке. Повреждения при перевозке часто случаются из-за экономии на упаковке. В-пятых, убедитесь, что у вас есть контакт технического специалиста поставщика, который сможет проконсультировать в случае возникновения вопросов при монтаже. Наличие такой поддержки отличает профессионального партнера от простого перекупщика.
Если вы сомневаетесь в своих силах для проведения полной диагностики, наймите независимого инспектора (например, от SGS, Bureau Veritas или локальных инженерных бюро) для проведения предотгрузочной инспекции (PSI). Стоимость такой услуги составляет около 300-500 долларов, но она может сэкономить десятки тысяч долларов на ремонте и простоях. Инспектор проверит все параметры согласно вашему чек-листу и выдаст официальный отчет, который можно использовать как основание для отказа от оплаты в случае выявления брака.
Часто задаваемые вопросы
Какой максимальный рабочий давление выдерживает насос JHP3-3-2-2?
Максимальное рабочее давление для большинства моделей серии JHP с данной конфигурацией составляет 1.6 МПа (16 бар), однако некоторые усиленные версии могут работать до 2.5 МПа. Точное значение зависит от материала корпуса и количества ступеней. Критически важно не превышать это значение, так как это может привести к разрыву корпуса или повреждению механического уплотнения. Всегда проверяйте шильдик на конкретном экземпляре, так как модификации могут отличаться.
Можно ли использовать этот насос для перекачки горячей воды?
Стандартное исполнение насоса JHP3-3-2-2 предназначено для жидкостей с температурой до +80°C. Для перекачки воды с температурой до +120°C или выше требуется специальная версия с термостойким механическим уплотнением и подшипниковым узлом с принудительным охлаждением или специальной смазкой. Использование стандартной модели для горячих сред приведет к быстрому выходу из строя уплотнений и деформации вала.
Как часто нужно менять масло в подшипниках этого насоса?
Если насос оснащен подшипниками открытого типа с масленками, замену смазки следует проводить каждые 2000-3000 часов работы или не реже одного раза в год, в зависимости от интенсивности эксплуатации. Для подшипников закрытого типа (sealed bearings) замена смазки не предусмотрена, и они служат до конца своего ресурса (обычно 3-5 лет). Пересмазка так же вредна, как и недостаток смазы, так как вызывает перегрев подшипника.
Что делать, если насос вибрирует после установки?
Вибрация чаще всего вызвана тремя причинами: плохая центровка валов двигателя и насоса, воздушная пробка во всасывающей линии или кавитация из-за недостаточного подпора. Сначала проверьте центровку лазерным прибором или индикатором. Затем убедитесь, что всасывающий трубопровод герметичен и не подсасывает воздух. Если проблема сохраняется, проверьте рабочую точку насоса на кривой характеристик — возможно, насос работает в зоне кавитации.
Где найти оригинальные запасные части для JHP3-3-2-2?
Оригинальные запчасти следует заказывать только у официального производителя или авторизованных дистрибьюторов, указывая полный серийный номер насоса. Использование неоригинальных рабочих колес или уплотнений может нарушить гидравлический баланс и аннулировать гарантию. Мы рекомендуем сразу при покупке заказать комплект рекомендованных запасных частей (ЗИП), включающий уплотнения, подшипники и прокладки, чтобы минимизировать время простоя в будущем.
Диагностика насоса JHP3-3-2-2 перед покупкой — это не просто формальность, а необходимая инвестиция в надежность вашего производства. Игнорирование даже одного из этапов проверки может стоить вам месяцев бесперебойной работы. Помните, что качественный насос окупается за счет отсутствия ремонтов и низкого энергопотребления. Если вы хотите убедиться в правильности выбора или нуждаетесь в консультации по подбору аналогов с улучшенными характеристиками, наши эксперты готовы провести бесплатный аудит вашей заявки.
Свяжитесь с нами сегодня для получения детальной спецификации, протоколов испытаний и коммерческого предложения на насосы серии JHP с гарантией заводского качества. Мы помогаем предприятиям избегать ошибок при закупке промышленного оборудования уже более 15 лет. Изучить полный каталог насосного оборудования или перейдите в раздел технического аудита поставок для заказа выездной инспекции.